Creare un futuro digitale con Cimatron
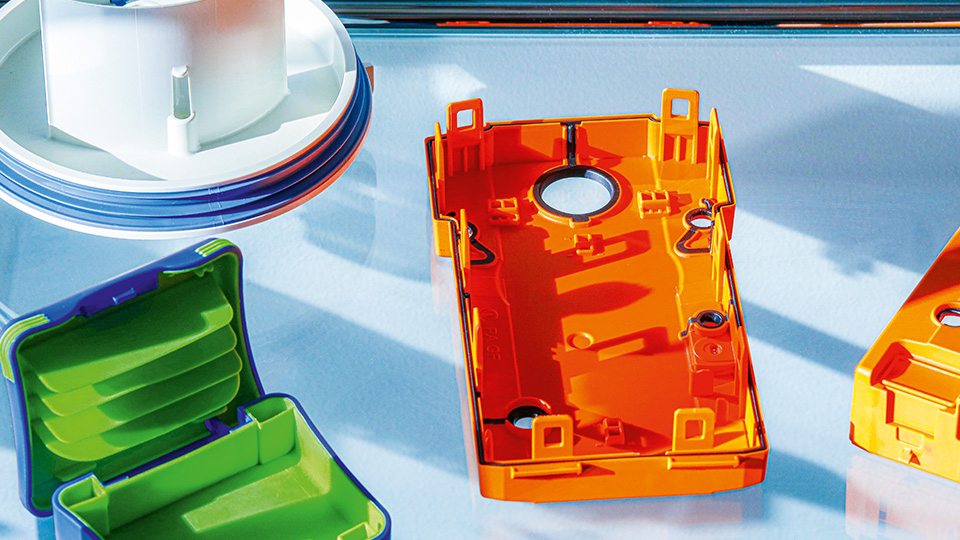
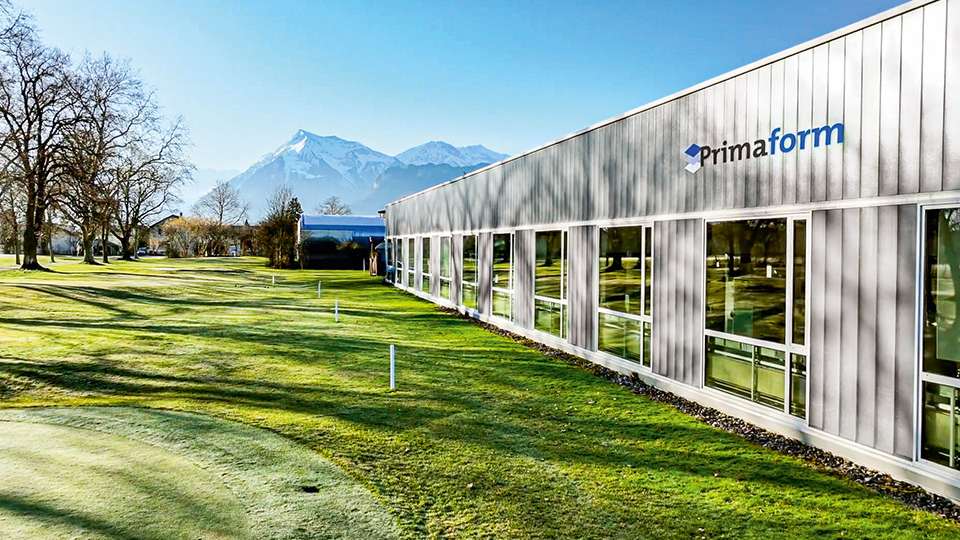
Situata nel cuore dell’Europa, la sede centrale di Primaform, nell’idilliaca Thun, in Svizzera, è circondata da montagne e laghi che le conferiscono un’atmosfera di serena tranquillità. Fondata nel 1965, l’azienda specializzata nella produzione di attrezzature e stampi serve principalmente clienti nella regione DACH, oltre che in Scandinavia, negli Stati Uniti e in Messico. Con 65 dipendenti, produce circa 60 attrezzature e stampi all’anno per clienti nei settori automotive, medico, orologiero e dell’imballaggio.
Il fatto che una parte significativa dell'organico dell’azienda sia costituita da ex apprendisti dimostra che Primaform è un’azienda attrattiva in cui lavorare. L’azienda è agile, lungimirante e impegnata nel miglioramento continuo.
«Siamo orgogliosi di come ci siamo evoluti e di come continuiamo a evolverci», afferma Stefan Huber, un attrezzista e ingegnere meccanico di 65 anni che ricopre il ruolo di amministratore delegato presso Primaform da 24 anni. Huber ha ricoperto un ruolo specifico all’interno dell’azienda come mentore e responsabile di progetto dal 2025 e ora si avvicina al pensionamento.
«In questo momento ci stiamo concentrando su aspetti legati al software». Il compito principale, afferma Huber, è quello di implementare la digitalizzazione non solo per le singole macchine, ma come sistema completamente integrato.
«È proprio qui che possiamo ancora ottenere vantaggi competitivi», afferma. «Chiunque può svolgere lavori standard, ma il nostro obiettivo è andare oltre lo standard: nella progettazione, nella costruzione di stampi e attrezzature e nella produzione di singoli particolari».
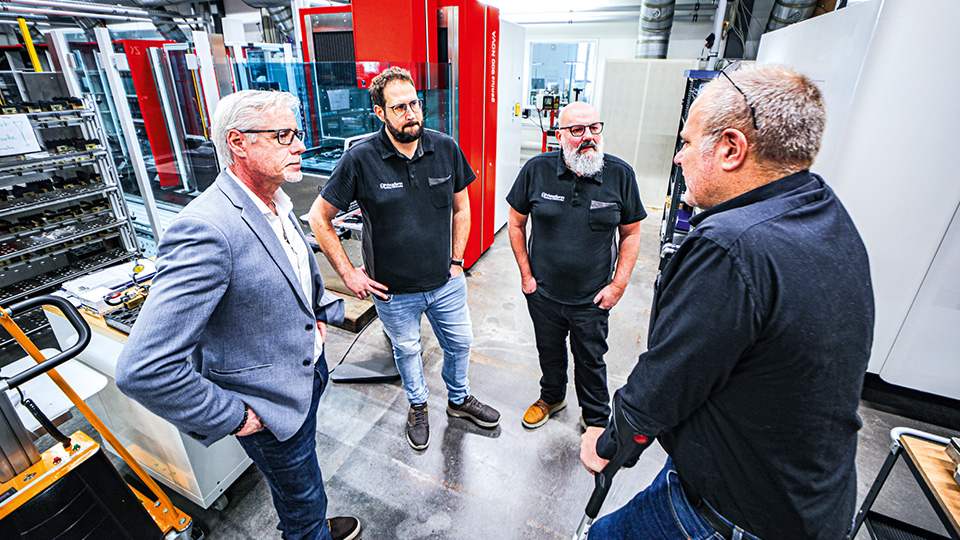
Questo atteggiamento orientato al futuro consente a Primaform di offrire valore aggiunto ai propri clienti, un obiettivo che si riflette in tutta l’azienda.
Anche la progettazione della sede aziendale, costruita nel 2001, è stata pensata con uno scopo preciso: supportare i flussi di lavoro necessari alla produzione di stampi e attrezzature. Con uno stile forse tipicamente svizzero, l’estetica è sobria e i materiali sono scelti con cura. Il pavimento, ad esempio, è realizzato in massetto di magnesite, un materiale composto da legno e pietra che offre un effetto ammortizzante pur rimanendo resistente agli urti, assorbe l’umidità in una certa misura e richiede solo una pulizia a umido ogni tre mesi.
Sebbene 25 anni di utilizzo abbiano lasciato tracce visibili nel materiale omogeneo, queste non sono considerate difetti. Riflettono piuttosto la filosofia di Primaform: prendere decisioni in modo ponderato e lungimirante, facendo tesoro delle esperienze maturate e continuando al tempo stesso a lavorare su qualcosa di nuovo. L’azienda è molto attiva, ma mai frenetica; il lavoro viene svolto con calma e attenzione ai dettagli.
Investire nella tecnologia e, soprattutto, nelle persone
Primaform purchased its first two Cimatron licenses, for electrode production, in March of 2015. A comprehensive rollout of the software followed in early 2025, after Primaform had carefully considered future goals for its manufacturing processes.
Il passaggio dal vecchio sistema al nuovo ha richiesto solo tre mesi, e questa implementazione coerente evidenzia sia l’agilità di Primaform sia la fiducia riposta nel software e nel suo fornitore.
Oggi Cimatron è installato su 63 computer in tutta l’azienda, con 24 licenze Viewer, 8 licenze Designer, 10 licenze Master Solution, 7 licenze 5 assi e 3 licenze Electrode, comprese estensioni come il modulo Springback Deformation. Utilizzando i risultati della simulazione, questo modulo consente di compensare in modo rapido e semplice ritiri e deformazioni nei componenti in plastica o lamiera.
Cimatron è stata fin dall’inizio un’applicazione CAD 3D. I nostri clienti provenivano da settori molto diversi, quindi anche le esigenze di importazione ed elaborazione dei modelli erano altrettanto varie. Per questo motivo abbiamo sempre dato grande importanza al cosiddetto tolerant modeling, che consente di lavorare le superfici in combinazione con i solidi all’interno di un ambiente ibrido.
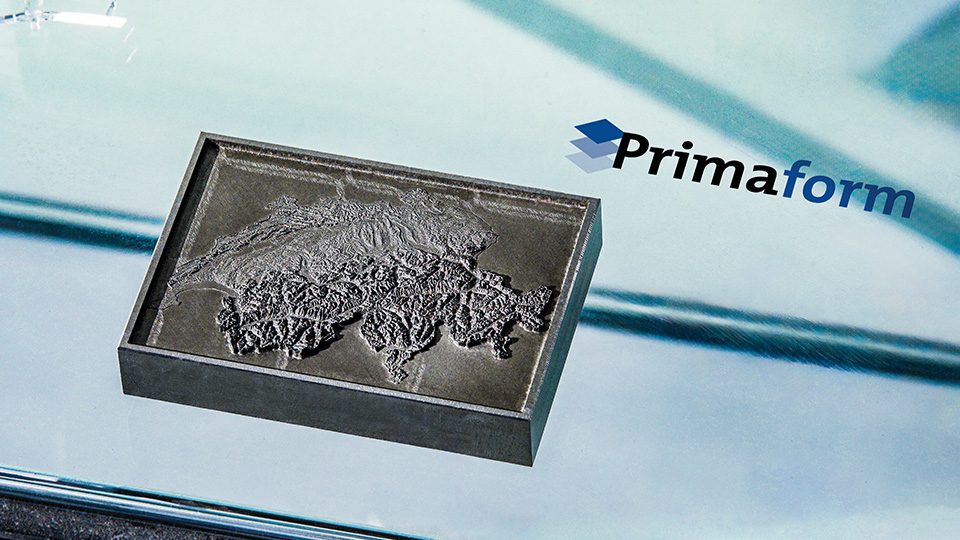
«Negli ultimi due anni abbiamo investito molto in macchinari e software», prosegue Huber, «ma soprattutto nelle postazioni di lavoro dei nostri collaboratori».
La direzione di Primaform ritiene che i dipendenti debbano sentirsi a proprio agio: non solo in un ambiente pulito, ma in un luogo in cui sia piacevole trascorrere il tempo e dove vengano incoraggiati a essere creativi. Questo approccio ha guidato anche il passaggio al nuovo software e, più in generale, il percorso di digitalizzazione dell’azienda.
«Qui non utilizziamo più carta. Ogni dipendente ha invece accesso a un Cimatron Viewer oppure alla versione completa, e la programmazione CAM viene eseguita su postazioni di lavoro direttamente a bordo macchina», spiega Huber. L’azienda ha scelto consapevolmente un approccio decentralizzato, così da dipendere meno dalle competenze dei singoli collaboratori.
CAD/CAM integrato e digital twin
«La nostra decisione di utilizzare Cimatron si è basata sul desiderio di avere un sistema integrato e specifico per il nostro settore, invece di singoli sistemi specialistici», spiega Huber. «Nell’ambito delle nostre attività di automazione, volevamo trasferire in produzione, con il minimo sforzo possibile, la geometria proveniente dalla progettazione, così come i dati di misura e i programmi NC. Cimatron è stata chiaramente la prima scelta per questo».
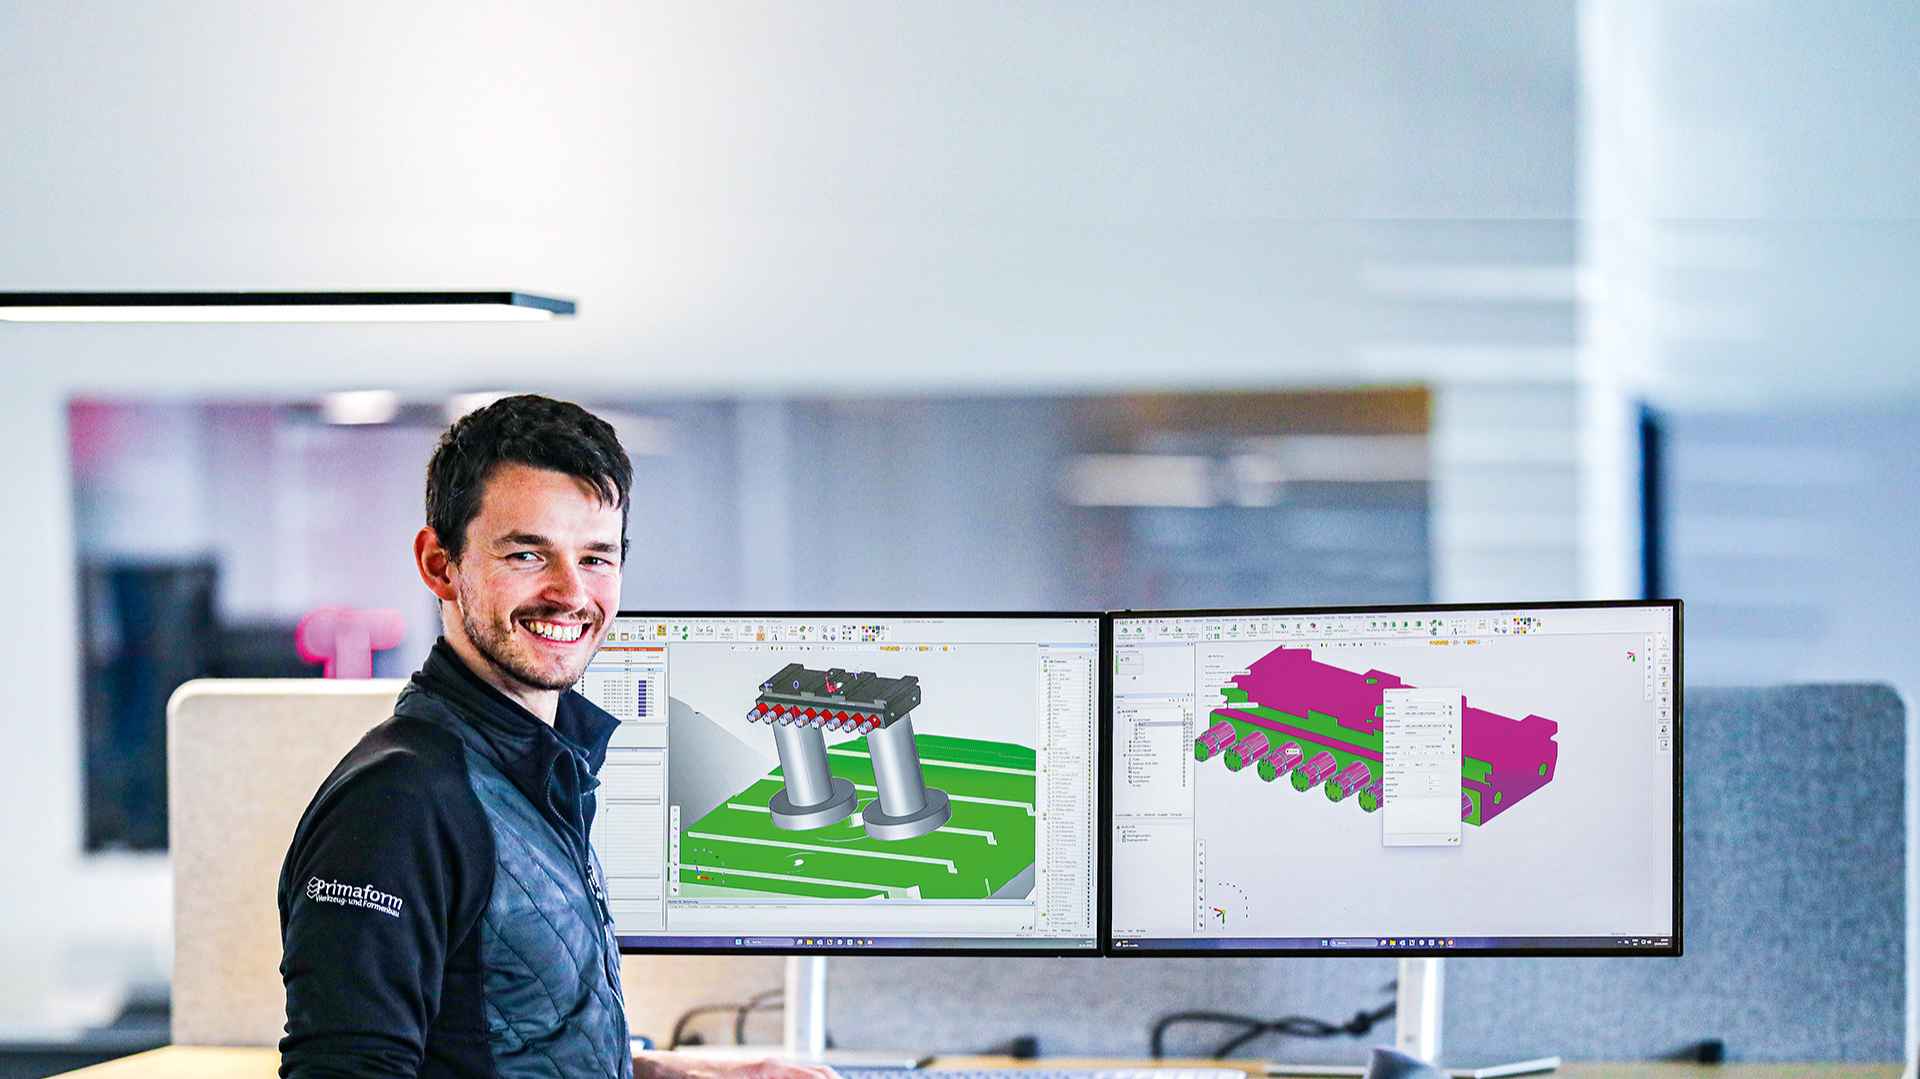
In questo contesto, il digital twin è essenziale, e Primaform lo ha reso obbligatorio per ogni componente prodotto. Il digital twin comprende il modello 3D del componente e le simulazioni di lavorazione, che possono essere confrontate in tempo reale con i risultati effettivi.
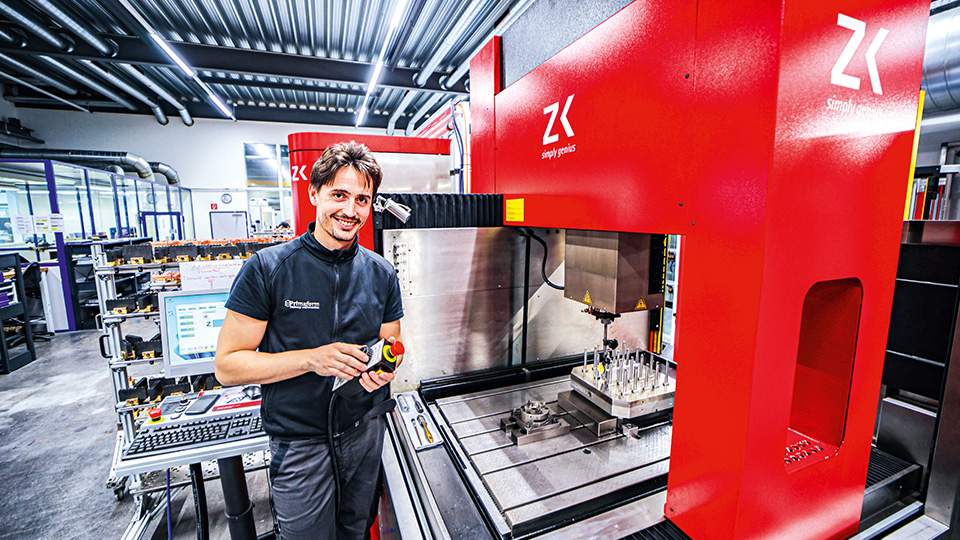
«Ciò che avviene qui in CAD, prima che i dati vengano trasferiti in produzione, comprende tutti i dati di preparazione che archiviamo nel digital twin», spiega Huber a proposito del processo di Primaform. Questo consente di avere una panoramica costante: non solo dell’aspetto e delle dimensioni di un componente, ma anche di come sono definite le operazioni di lavorazione.
Ad esempio, gli utenti possono vedere quali parti devono essere finite direttamente in fresatura o fresate sul duro, quali devono essere rettificate, lavorate tramite elettroerosione a tuffo o elettroerosione a filo, e dove deve essere posizionato un foro di partenza o un’incisione laser. «Anche informazioni aggiuntive provenienti dalla progettazione, come quantità, superfici funzionali, tolleranze o sovrametalli di lavorazione, finitura superficiale, materiale, rivestimento o durezza, possono essere recuperate direttamente da Cimatron», afferma Huber.
La forza del digital twin è particolarmente evidente nella progettazione degli elettrodi. «Qui pianifichiamo l’intero processo produttivo: non solo la geometria del pezzo, ma anche il sistema di staffaggio e la situazione all’interno dell’area di lavoro della macchina mentre l’elettrodo viene fresato», spiega Cirill Huber.
Il progettista e ingegnere meccanico, 37 anni, lavora in azienda da nove anni ed è oggi membro della direzione, con responsabilità per la pianificazione della produzione, la progettazione, il centro tecnico e l’IT. Grazie a questo ruolo, è fortemente coinvolto nei cambiamenti strutturali dell’azienda ed è orgoglioso del concetto sviluppato dal team. «Tutti gli utensili da taglio sono modellati esattamente come li vediamo in macchina».
Questo è particolarmente importante per evitare collisioni nelle lavorazioni a 5 assi: progettando un setup che rispecchia la realtà, è possibile simulare anche la cinematica della macchina. «Nella produzione degli elettrodi stiamo inoltre cercando di lavorare in modo completamente automatico utilizzando template di fresatura e modelli standardizzati». Il risultato, afferma Cirill Huber, è una programmazione estremamente efficiente.
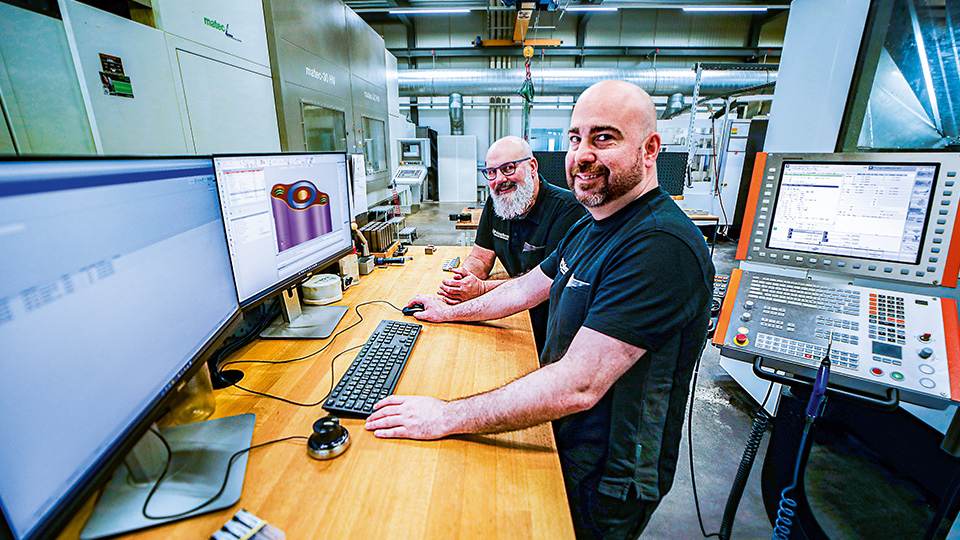
In Primaform, il digital twin definisce anche i parametri di processo per l’elettroerosione, che utilizzerà successivamente l’elettrodo per lavorare l’acciaio. I progettisti degli elettrodi specificano informazioni come il materiale dell’elettrodo, i punti zero e l’altezza iniziale. Il sottodimensionamento viene nuovamente recuperato in automatico, e persino la corrente o l’accelerazione degli assi per l’elettroerosione a tuffo vengono suggerite.
Siamo l’ultimo anello della catena e lavoriamo sempre sotto pressione. Per questo, ridurre i tempi è fondamentale. Cimatron ci aiuta a farlo.
Integrazione con il sistema ERP IKOffice
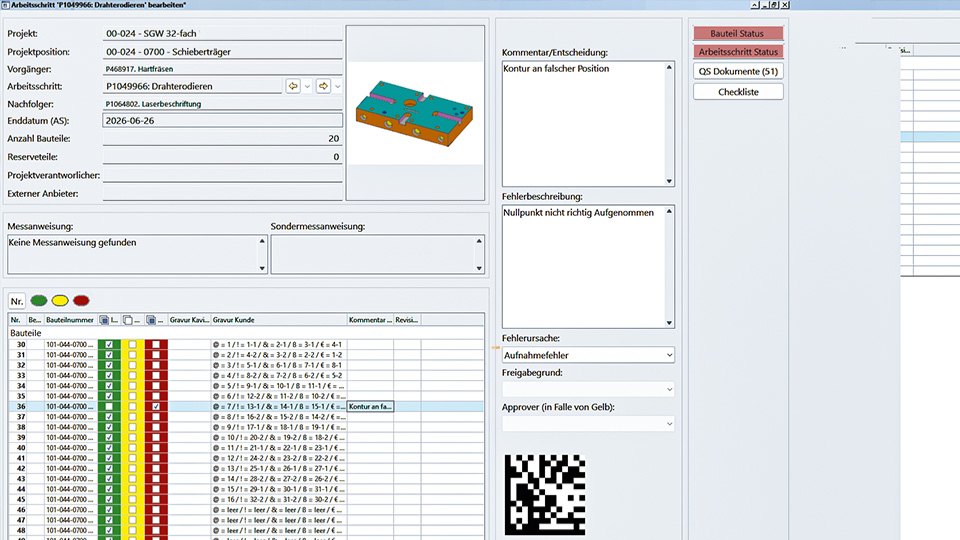
Stefan Huber e il suo team volevano che l’introduzione di Cimatron fosse il più possibile solida e completamente integrata; per questo è emersa rapidamente la necessità di una gestione delle versioni.
Tuttavia, implementare un sistema separato di gestione dei dati di prodotto fornito da un provider esterno non era un’opzione. Nella ricerca di una soluzione integrata, l’azienda ha scelto l’applicazione ERP IKOffice.
«Gli sviluppatori erano disponibili a collaborare con noi per creare una soluzione su misura per le nostre esigenze», afferma Cirill Huber. L’applicazione doveva collegarsi direttamente a Cimatron tramite interfacce automatizzabili, consentendo di rappresentare lo sviluppo prodotto di Primaform e di integrarsi perfettamente nell’ambiente Cimatron.
È stata un’opportunità vantaggiosa per ottimizzare entrambi i portafogli prodotto, un’occasione che né gli sviluppatori Cimatron né quelli di IKOffice volevano lasciarsi sfuggire.
Alla fine, l’implementazione è stata completata con successo anche nell’interesse di un terzo vincitore: Primaform.
«Nel nostro settore non esiste nulla di paragonabile sul mercato», afferma Cirill Huber, sottolineando le notevoli risorse e competenze che Primaform ha messo a disposizione durante lo sviluppo. «Anche i futuri clienti di IKOffice e Cimatron ne beneficeranno!»
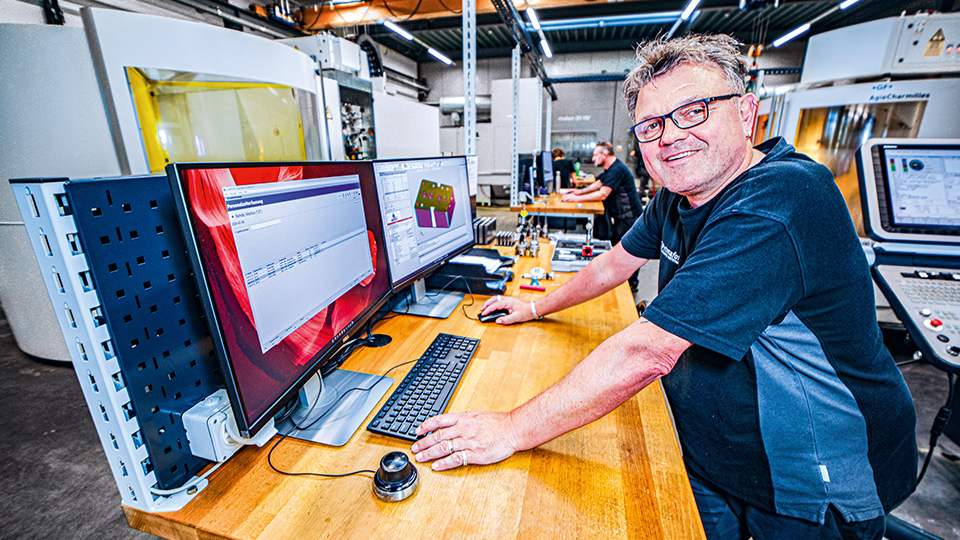
«La nostra idea di base era che il progettista dovesse semplicemente poter iniziare a lavorare», spiega Stefan Huber, riferendosi al ragionamento iniziale del team. «Oggi un progettista può utilizzare in Cimatron una struttura standard già personalizzata per le nostre esigenze e assegnare ai particolari il nome che preferisce».
Un progetto CAD creato in IKOffice dispone di un file Cimatron corrispondente, che viene trasferito nel sistema per le successive attività di lavoro.
Ad esempio, IKOffice crea automaticamente una propria struttura logica, comprensiva di sottocartelle, per i numerosi file dei componenti appartenenti a un assieme. Gli utenti possono inoltre passare al livello dell’assieme o del progetto, dove vengono archiviate informazioni come lo stato del progetto o i dati di campionatura.
Più di 5.000 commesse completate sono state migrate dal sistema precedente, così i collaboratori Primaform possono attingere al patrimonio di dati dell’azienda durante la pianificazione dei progetti.
«Dopotutto, vogliamo imparare», afferma Cirill Huber, sottolineando che sono disponibili tutti i dettagli commerciali, insieme all’intera funzionalità ERP. «In CAD, al momento trasferiamo i progetti secondo necessità e aggiorniamo elementi come tolleranze e marcature, in modo che si integrino in modo coerente nei nuovi flussi di lavoro».
Restare fermi non è un’opzione. Continuare a fare cose nuove, andare avanti e prepararci al futuro: questa è la nostra mentalità. L’entusiasmo per il prodotto e per il processo è essenziale in tutto ciò che facciamo.
Stefan Huber parla del sistema con entusiasmo: «Il grande vantaggio dell’integrazione con IKOffice è che possiamo aprire i componenti direttamente in Cimatron dal sistema ERP e vedere sempre la coda di lavoro aggiornata. Tutto proviene da un’unica fonte, il che ci permette di pianificare per componente anziché per commessa. Significa anche che in futuro potremo continuare a digitalizzare altri processi, perché nella nostra pianificazione abbiamo già sviluppato tutti gli elementi necessari».
La logica parametrica del sistema e una base dati coerente consentono inoltre agli specialisti Primaform di apportare modifiche in modo strutturato ed efficiente quando riutilizzano progetti simili o implementano variazioni. Per Stefan e Cirill Huber, questa ripetibilità attraverso il digital twin rappresenta la base per la programmazione automatizzata e per il riconoscimento di pattern e particolari.
L’obiettivo generale, spiegano, è arrivare alla “produzione industriale con lotto unitario”. Se l’azienda vuole andare oltre la costruzione tradizionale di stampi e attrezzature e rimanere competitiva nell’Europa centrale, secondo Stefan e Cirill Huber non esistono alternative.
La pianificazione delle attività viene coordinata con il piano dei turni e con la rilevazione delle presenze, inclusi i piani ferie, in modo da poter calcolare con precisione la capacità disponibile. Quando un collaboratore Primaform inizia a lavorare, registra la presenza nel sistema di rilevazione del tempo, visualizza la propria coda di lavoro personale e, successivamente, registra nello stesso sistema anche i tempi della commessa.
«Ognuno può vedere cosa deve fare e quali processi vengono dopo; questo consente al pezzo di seguire il percorso digitale predefinito all’interno dell’azienda, a condizione che la pianificazione sia corretta e che nessuno prenda scorciatoie», spiega Stefan Huber con un sorriso soddisfatto.
Il suo orgoglio per il buon funzionamento del sistema è evidente. «In definitiva, ciò che conta per me è il pezzo che esce alla fine del processo e quanto impegno è stato necessario per produrlo».
Per Huber, considerare progettazione, CAM o montaggio come attività isolate non ha senso quando si cerca di ottimizzare. Inoltre, è necessario comprendere che una maggiore automazione nella programmazione richiede un certo lavoro aggiuntivo in fase di progettazione.
«Affidabilità operativa e un buon risultato finale, sia in termini di qualità sia di sostenibilità economica, sono l’obiettivo. Questo modo di vedere le cose per me è essenziale!»
Non appena un’informazione non deve più essere trasferita manualmente, errori di battitura e dati inseriti in modo errato diventano un problema del passato. Nella costruzione di stampi e attrezzature è fondamentale che un componente possa essere lavorato in modo autonomo e non presidiato durante la notte, e Cimatron ci aiuta a ottenere l’affidabilità necessaria per farlo.
Funzionalità pensate per la costruzione di stampi e attrezzature
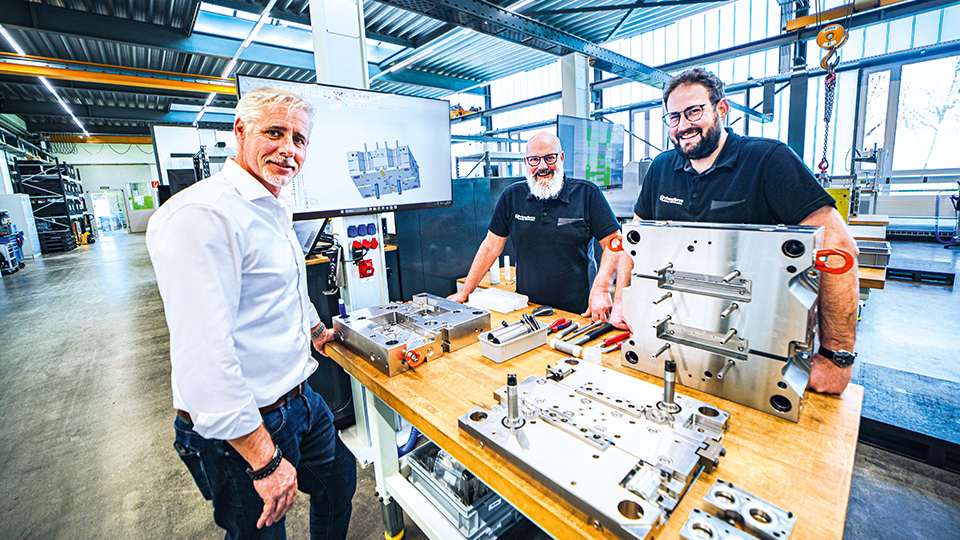
Un importante vantaggio di Cimatron, oltre all’integrazione CAD/CAM, è la disponibilità di soluzioni e funzionalità sviluppate specificamente per gli stampisti e gli attrezzisti. I progettisti, ad esempio, possono accedere a librerie parametriche, mentre componenti di diversi fornitori sono disponibili direttamente in Cimatron e possono essere inseriti nel progetto con le relative lavorazioni di scarico.
Stefan Huber spiega che questo semplifica notevolmente il processo: «Se inseriamo una vite, l’applicazione utilizza il relativo corpo di taglio associato per creare nel progetto anche tutti i fori, le lamature e le filettature». Anche le tolleranze corrette e le informazioni sugli accoppiamenti vengono visualizzate tramite codifica a colori.
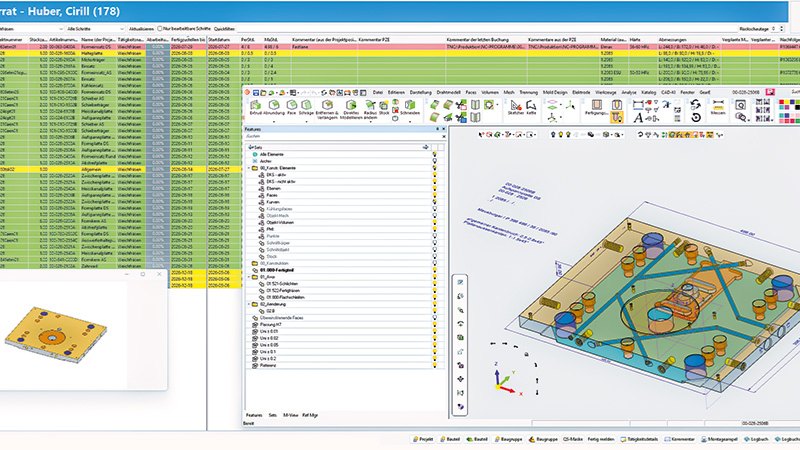
Cimatron è inoltre in grado di determinare facilmente la posizione ideale degli espulsori, così come la loro lunghezza di taglio, in base alla progettazione dello stampo e ai relativi fori attraverso le piastre.
«Tutto questo semplifica notevolmente il nostro lavoro!», afferma Cirill Huber. Nel complesso, Cimatron integra numerose attività di progettazione che, altrimenti, dovrebbero essere eseguite in molti passaggi separati.
Stefan Huber individua un’altra sfida che Cimatron aiuta ad affrontare: oggi i progetti forniti dai clienti sono spesso meno sviluppati, dal punto di vista della producibilità, rispetto al passato.
«Spesso dobbiamo apportare alcune modifiche legate alla produzione», afferma. Le funzionalità ingegneristiche integrate nel software per i sistemi di iniezione e alimentazione, così come per la progettazione dei sistemi di raffreddamento, aiutano a svolgere questo lavoro.
Il nostro sistema non avrebbe raggiunto il livello elevato di oggi senza clienti come Primaform. Clienti che pensano sempre diversi passi avanti contribuiscono, in definitiva, anche a guidare il nostro sviluppo.
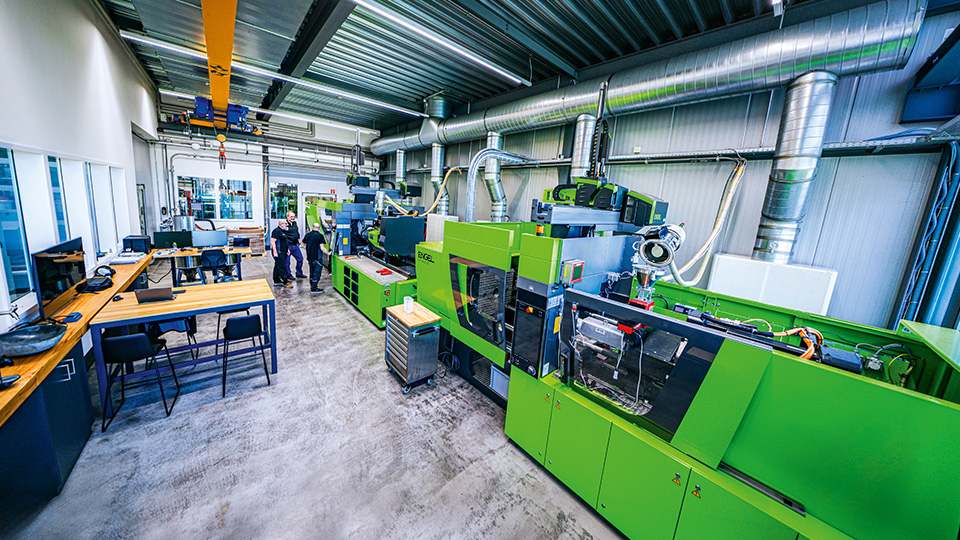
Primaform esegue prove stampo sui propri stampi, analizza stampi realizzati da altre aziende e produce componenti o preserie per supportare i clienti nella produzione.
«Tutte le macchine sono altamente integrate tramite interfacce. Questo significa che possiamo eseguire anche prove stampo virtuali e visualizzare l’intero processo in tempo reale», spiega Cirill Huber. «Abbiamo telecamere davanti e all’interno delle macchine, e possiamo portare a schermo l’interfaccia del controllo, oltre alla vista del microscopio».
Lo stesso vale per la capacità di Cimatron di progettare in un ambiente ibrido, utilizzando cioè sia la modellazione di superfici sia la modellazione solida.
«La qualità dei dati è fondamentale. In caso contrario, i problemi emergono quando si arriva in produzione: la fresa può andare fuori controllo perché è ancora presente un foro da qualche parte nella geometria. Oppure il contorno per l’elettroerosione a filo non è chiuso e il filo prende una direzione indesiderata durante il taglio», afferma Stefan Huber.
In passato, l’azienda dedicava ore e giorni all’estrazione degli elettrodi «quando i dati erano scadenti. Ma già molto tempo fa Cimatron era in grado di aiutarci a utilizzare il suo modello di superfici per ripulire tutto correttamente».
Supporto e collaborazione eccellenti
Un importante vantaggio per Primaform è il supporto fornito da Cimatron.
«Ci sentiamo ascoltati, e il supporto è sempre disponibile quando abbiamo domande», afferma Stefan Huber, evidenziando un vantaggio particolarmente prezioso nelle attività quotidiane o quando si lavora su progetti dopo la formazione fornita durante l’implementazione.
Ma anche Primaform continua a stimolare gli specialisti Cimatron con nuove sfide.
«Non siamo mai soddisfatti di ciò che abbiamo», afferma Stefan Huber ridendo. «Pensiamo sempre al futuro. In Cimatron abbiamo trovato il partner ideale per supportarci in questo percorso». Il software viene sviluppato continuamente e il fornitore risponde in modo flessibile alle esigenze degli utenti. Primaform sta attualmente confrontandosi con i tecnici Cimatron su come rendere i processi di progettazione ancora più semplici in futuro.
Andreas Sterzenbach, responsabile vendite Cimatron per la Svizzera e gran parte del Baden-Württemberg, sottolinea come questa stretta collaborazione porti benefici a tutte le parti coinvolte.
«Senza clienti come Primaform, il nostro sistema non avrebbe raggiunto il livello elevato di oggi. Gli utenti che pensano sempre diversi passi avanti contribuiscono, in definitiva, anche a guidare il nostro sviluppo, e anche gli altri utenti ne beneficiano.»
Andare oltre lo standard
Stefan Huber torna infine a ciò che definisce l’azienda nella sua essenza: «Non sono mai soddisfatto di ciò che abbiamo raggiunto e guardo sempre al prossimo obiettivo. Senza questo atteggiamento, oggi non saremmo dove siamo come azienda».
È proprio questa spinta ad andare oltre lo standard che ha reso Primaform, dalla sua sede idilliaca di Thun, un partner ricercato a livello internazionale da clienti high-tech, e che continua a far progredire l’azienda.
Stefan e Cirill Huber sottolineano che Cimatron svolge un ruolo importante nel raggiungimento di questi obiettivi ambiziosi. «Siamo pienamente convinti che la direzione intrapresa con Cimatron sia quella giusta», afferma Stefan Huber.
Primaform: fatti e cifre
– 65 dipendenti
– 60 stampi e attrezzature prodotti all’anno
– 7.000 elettrodi prodotti all’anno
– 63 postazioni di lavoro Cimatron
– 5.000 lavori migrati in seguito all’introduzione di IKOffice
Apprezziamo l’agilità di Cimatron e il fatto di essere un cliente la cui voce viene ascoltata.»