Cimatronでデジタルな未来を創る
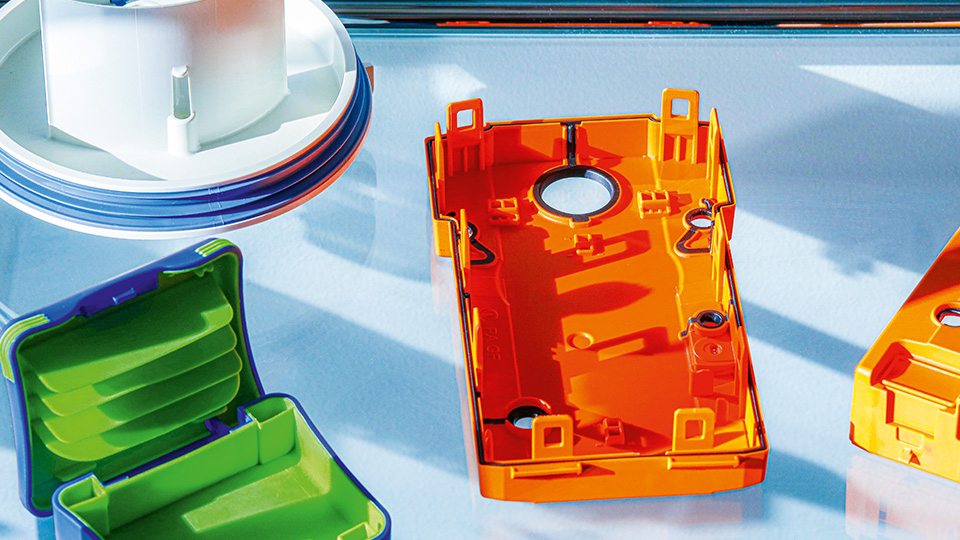
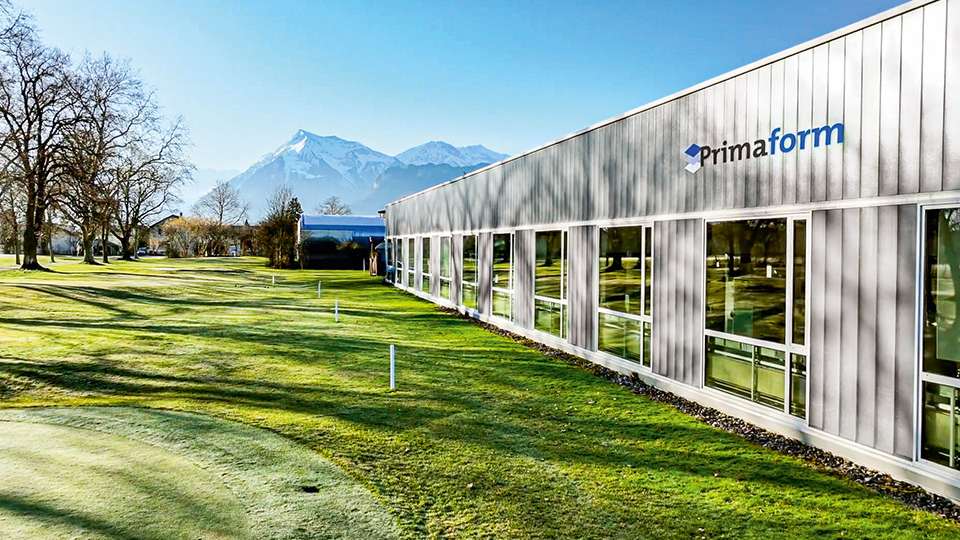
ヨーロッパの中心部に位置するスイスののどかなトゥーンにあるPrimaform本社は、山々と湖に囲まれ、確かな落ち着きを感じさせる環境にあります。 1965年に設立されたこの金型・工具製造会社は、主にDACH地域(ドイツ、オーストリア、スイス)のほか、スカンジナビア、米国、メキシコの顧客にサービスを提供しています。従業員65名を擁し、自動車、医療、時計、包装産業の顧客向けに、年間約60点の金型・工具を製造しています。
同社の従業員の相当な割合を元見習いが占めていることは、プリマフォームが働きがいのある職場であることを示しています。同社は機敏で先見の明があり、継続的な改善に取り組んでいます。
「私たちがこれまでどのように進化し、今もなお進化し続けているかを誇りに思っています」と語るのは、65歳の金型職人兼機械エンジニアで、24年間にわたりPrimaformの代表取締役を務めてきたステファン・フーバー氏だ。 フーバー氏は2025年以降、メンター兼プロジェクトマネージャーとして社内で特別な役割を担ってきましたが、現在は定年退職を控えています。
「現在、私たちはソフトウェア関連の課題に注力しています。」フーバー氏によると、中心的な課題は、個々の機械だけでなく、完全に統合されたシステムとしてデジタル化を実現することだ。
「まさにそこが、我々が依然として競争上の優位性を獲得できる点なのです」と彼は語る。「標準的な作業なら誰でもできますが、我々の目標は、設計、工具製作、そして個々の部品の生産において、その標準を超えることです。」
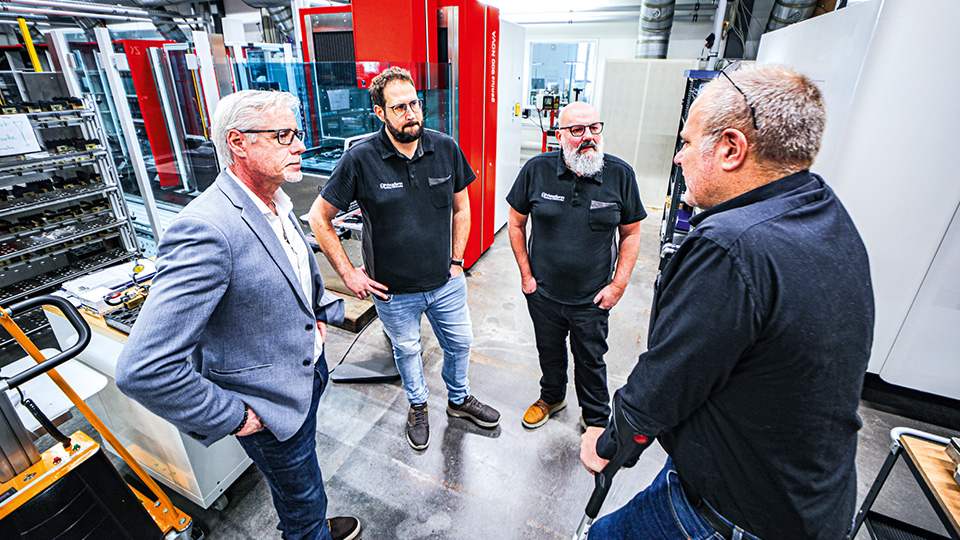
このような先見の明ある姿勢により、プリマフォームは顧客に付加価値を提供することが可能となっており、この目標は社内の至る所に反映されています。
2001年に建設された本社ビルの設計でさえ、金型・金型製造に必要なワークフローに対応するよう、意図的に計画されています。おそらくスイスらしい特徴として、外観は控えめで、素材は慎重に選ばれています。 例えば、床はマグネサイトスクリードという木と石を組み合わせた床材でできており、衝撃に強くクッション性があり、ある程度の湿気を吸収し、3か月に1回、湿ったモップで拭くだけで済みます。
25年の使用により、この均質な素材には目に見える痕跡が残っていますが、それらは欠陥とは見なされていません。むしろ、それらは、得られた教訓を心に留めつつ、常に新しいことに取り組むという、プリマフォームの「思慮深く、先を見据えて意思決定を行う」という哲学を反映しているのです。 同社は多忙ですが、決して慌ただしい様子はなく、仕事は落ち着いて、細部まで注意を払いながら進められています。
技術、そして何よりも人材への投資
Primaformは、電極製造用に最初の2つのCimatronライセンスを2015年3月に購入しました。その後、同社が製造プロセスの将来的な目標を慎重に検討した上で、2025年初頭にソフトウェアの全面的な導入が行われました。
旧システムから新システムへの移行にはわずか3ヶ月しかかからず、この円滑な導入は、Primaformの機動力と、ソフトウェアおよびそのプロバイダーに対する信頼の両方を際立たせています。
現在、Cimatronは社内の63台のコンピュータで稼働しており、24のViewerライセンス、8つのDesignerライセンス、10のMaster Solutionライセンス、7つの5軸加工ライセンス、3つの電極ライセンス(スプリングバック変形モジュールなどの拡張機能を含む)が導入されています。 このモジュールは、シミュレーション結果を用いて、プラスチックや板金部品の収縮や反りを迅速かつ容易に補正することを可能にします。
Cimatronは当初から3D CADアプリケーションでした。当社の顧客はさまざまな業界にまたがっていたため、モデルのインポートや処理に対する要件も同様に多岐にわたっていました。そのため、当社は常に「トレラントモデリング」と呼ばれる手法を非常に重視してきました。これにより、ハイブリッド環境において、サーフェスとソリッドを組み合わせて処理することが可能になります。
「過去2年間、当社は機械やソフトウェアに多額の投資を行ってきました」とフーバー氏は続けます。「しかし何よりも、従業員の職場環境に投資してきたのです。」
Primaformの経営陣は、従業員が快適に過ごせる環境を整えるべきだと考えています。それは単に清潔な環境であるだけでなく、従業員がそこで時間を過ごすことを楽しみ、創造性を発揮できるよう促される環境です。この考え方は、同社のソフトウェア移行や、より広範なデジタル化の取り組みにも反映されています。
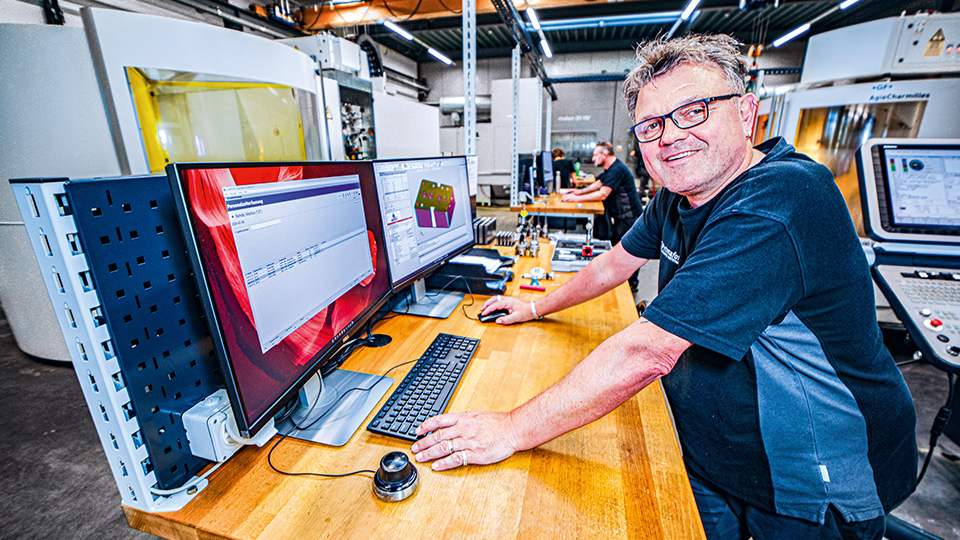
「当社ではもはや紙は一切使用していません。その代わりに、全従業員が『Cimatron Viewer』またはフルバージョンにアクセスでき、CAMプログラミングは機械のすぐそばにあるワークステーションで行われています」とフーバー氏は説明します。同社は、個々の従業員の専門知識への依存度を減らすため、意図的に分散化を推進しています。
統合CAD/CAMとデジタルツイン
「Cimatronを採用した理由は、個別の専門システムではなく、業界に特化した統合システムを導入したいという私たちの願いに基づいていました」とフーバー氏は説明します。 「自動化の取り組みの一環として、設計段階の形状データや、測定データ、NCプログラムを、可能な限り少ない手間で製造工程に引き継ぎたかったのです。その点において、Cimatronは明らかに第一の選択肢でした」
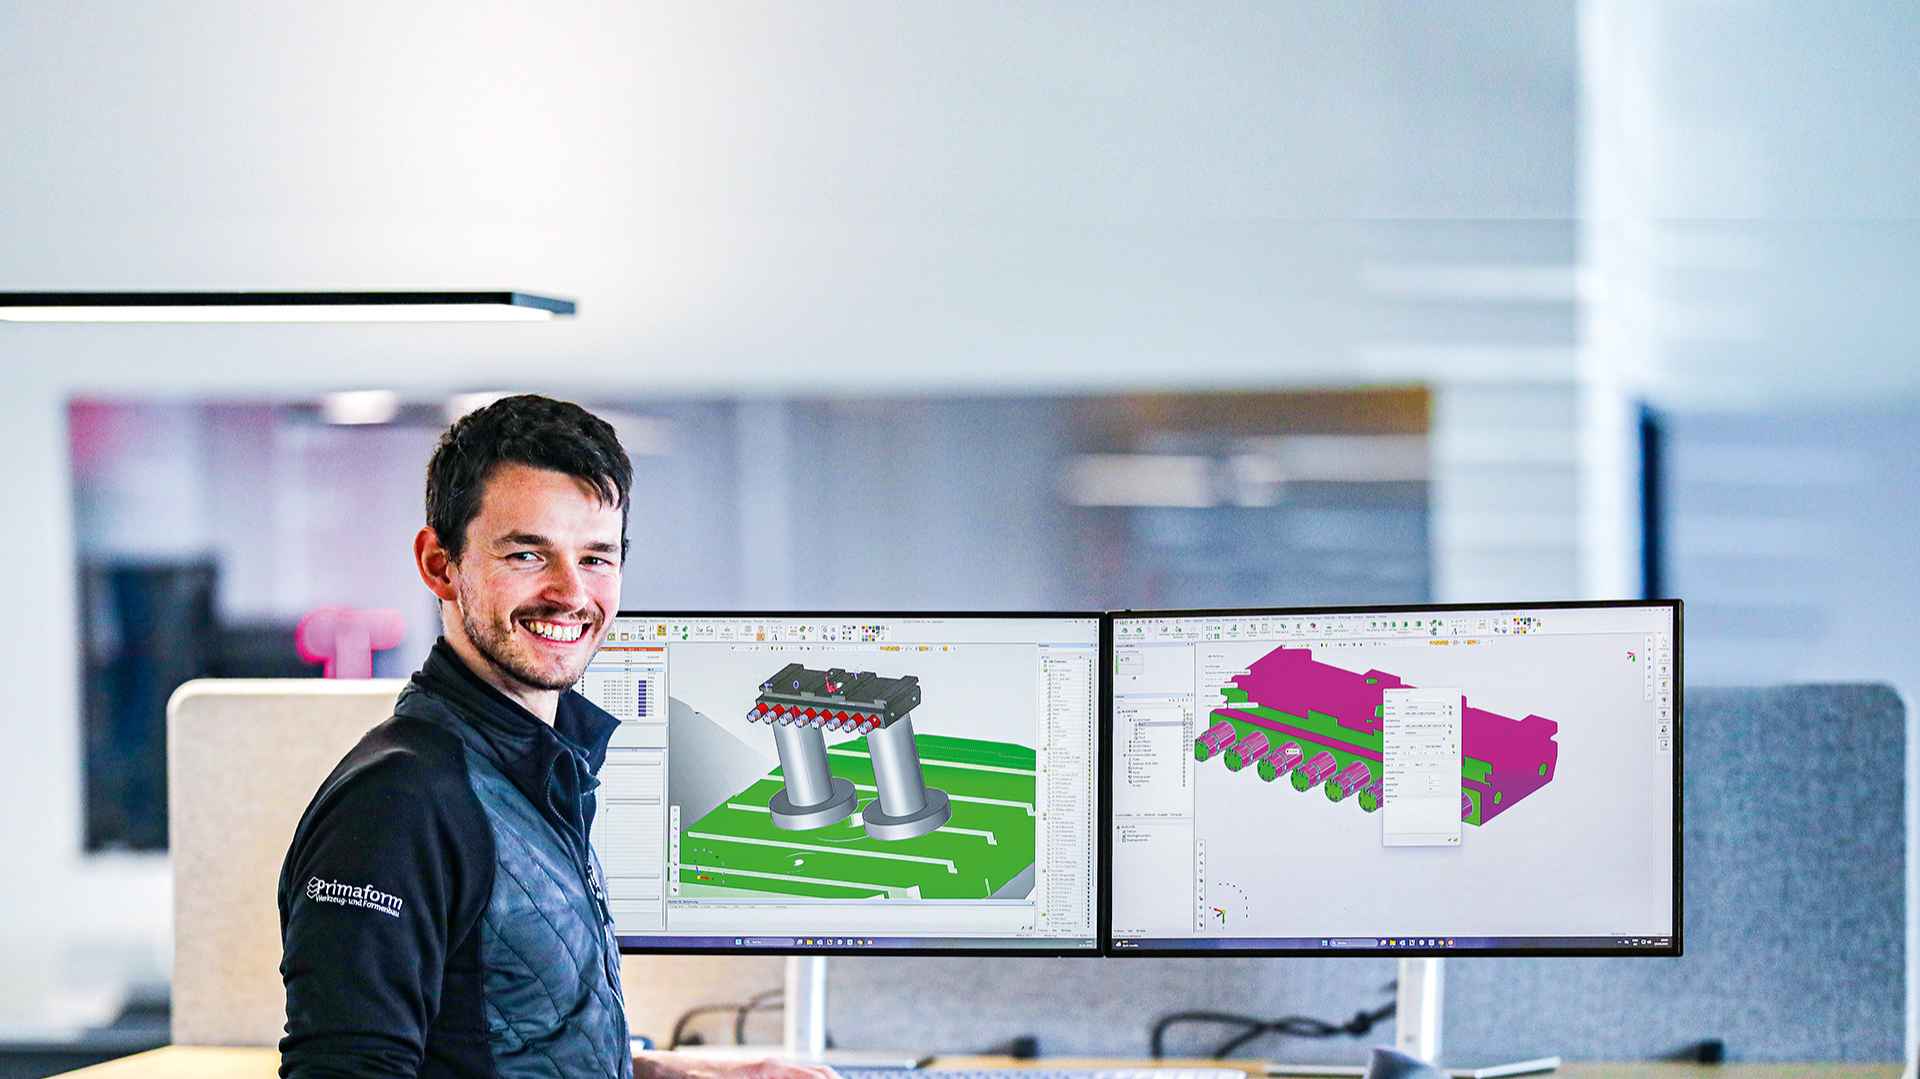
この文脈においてデジタルツインは不可欠であり、Primaform社は製造するすべての部品に対してその作成を義務付けています。デジタルツインには、部品の3Dモデルに加え、実際の結果とリアルタイムで比較可能な加工シミュレーションが含まれています。
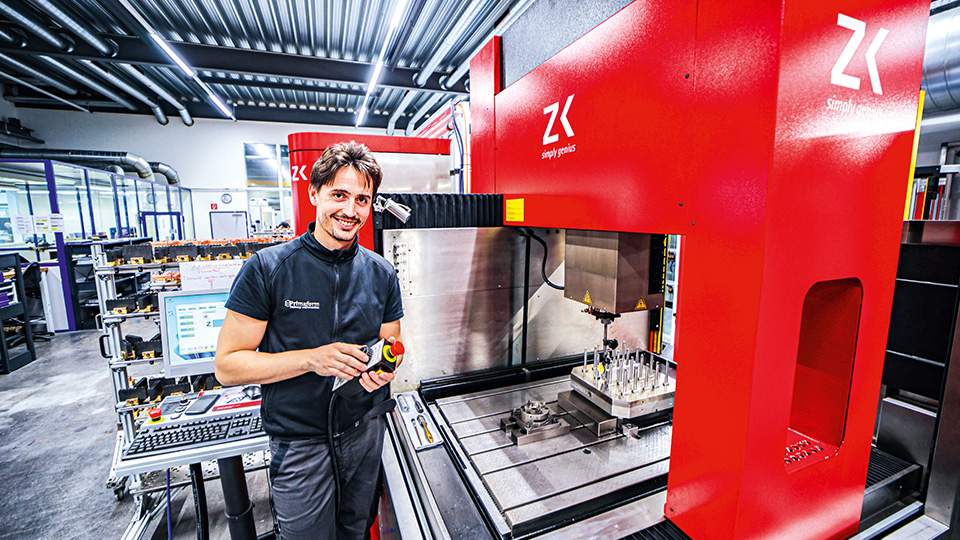
「データが製造工程に転送される前に、ここでCAD上で行われる作業には、デジタルツインに保存されるすべての準備データが含まれています」と、フーバー氏はPrimaformのプロセスについて説明する。これにより、部品の外観や寸法だけでなく、加工工程がどのように定義されているかについても、常に全体像を把握することができる。
例えば、ユーザーは、どの部品が直接仕上げ加工やハードミリングの対象となるか、どの部品が研削、ダイサッキング、ワイヤーEDMの対象となるか、また開始穴やレーザー彫刻をどこに配置すべきかを確認できます。 「数量、機能面、公差や加工余裕、表面仕上げ、材質、コーティング、硬度など、設計からの追加情報もCimatronから直接取り込むことができます」とフーバー氏は述べています。
デジタルツインの強みは、特に電極設計において顕著です。「ここでは、ワークピースの形状だけでなく、クランプ治具や、電極のミリング加工中の機械作業空間内の状況も含め、製造プロセス全体を計画します」と、シリル・フーバー氏は説明します。
37歳のこの設計者兼機械エンジニアは、同社に9年間在籍しており、現在は生産計画、設計、技術センター、ITを担当する経営陣の一員となっている。 こうした経歴から、彼は同社の構造改革に深く関与しており、チームが開発したコンセプトを誇りに思っている。「すべての切断ツールは、機械内で実際に見られる姿とまったく同じようにモデル化されています」
これは、5軸加工における衝突回避にとって特に重要です。現実を反映したセットアップを設計することで、工作機械の運動学もシミュレーションできるようになります。「電極の製造においても、フライステンプレートや標準化されたモデルを用いて、完全自動化を目指しています。」その結果、非常に効率的なプログラミングが実現される、とシリル・フーバー氏は述べています。
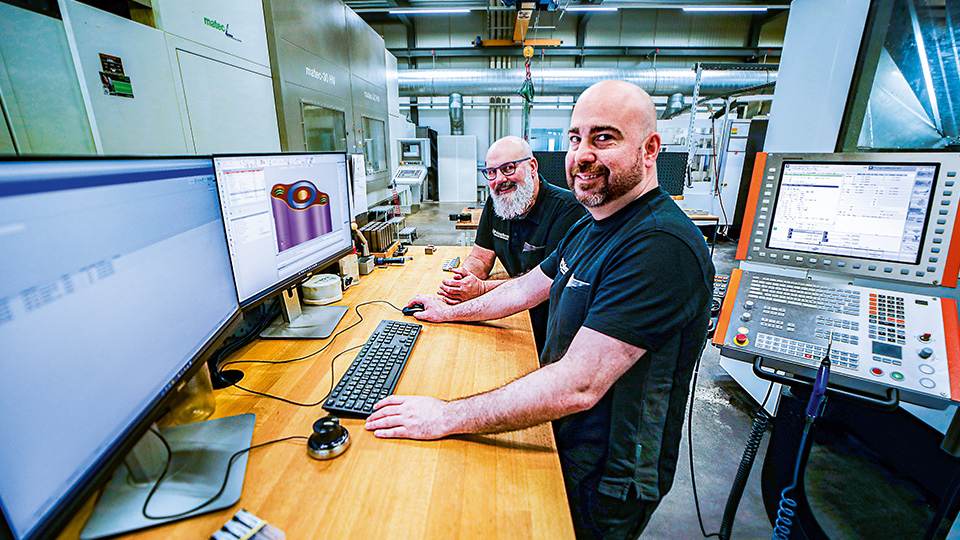
Primaform社では、デジタルツインが、後にその電極を使用して鋼材を加工するEDMプロセスのプロセスパラメータも定義しています。電極設計者は、電極材料、原点、開始高さなどの情報を指定します。アンダーサイズも自動的に取得され、沈下型EDM(Sinker EDM)の電流や軸加速度さえも提案されます。 「これにより、CAM部門の同僚たちは非常に的を絞った形でプログラミングを完了させることができます」と、ステファン・フーバー氏は説明します。
「私たちはフードチェーンの最下層に位置しており、常にプレッシャーにさらされています。ですから、速ければ速いほど良いのです。Cimatronは、それを実現するのに役立っています!」
IKOffice ERP システムとの統合
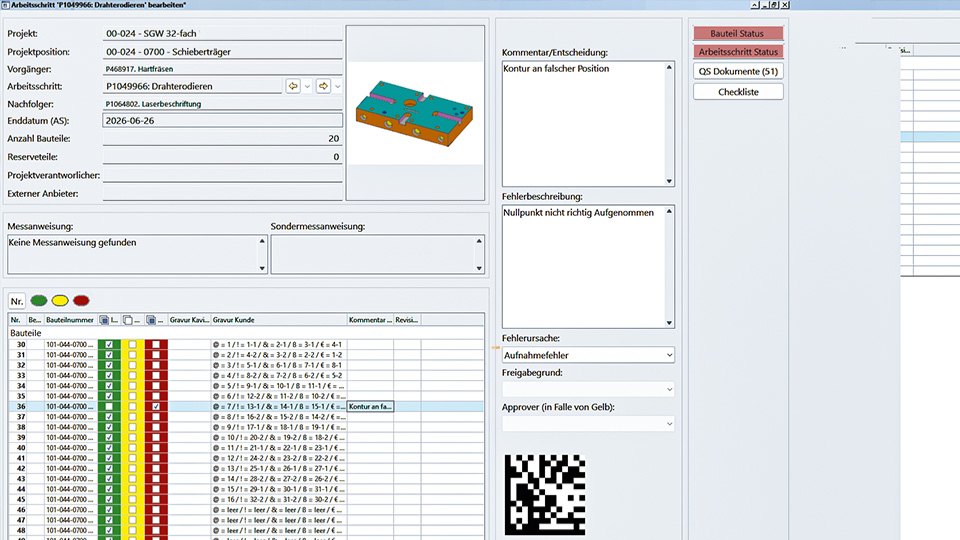
ステファン・フーバー氏とそのチームは、Cimatronの導入を可能な限り堅牢かつ完全に統合されたものにしたいと考えていたため、バージョン管理の必要性がすぐに認識されました。
しかし、外部ベンダー製の独立した製品データ管理システムを導入するという選択肢はあり得ませんでした。統合ソリューションを探した結果、同社はIKOfficeのERPアプリケーションを採用しました。
「開発者たちは、当社のニーズに合わせたソリューションを構築するために、喜んで協力してくれました」と、シリル・フーバー氏は述べています。このアプリケーションは、自動化可能なインターフェースを通じてCimatronに直接接続し、Primaformの製品開発状況を反映するとともに、統合されたCimatron環境にシームレスに溶け込むことを目的としていました。
これは、両社の製品ポートフォリオを最適化できるウィンウィンの機会であり、CimatronもIKOfficeの開発者も、この機会を逃すわけにはいきませんでした。
最終的に、この取り組みは、3つ目の勝者であるPrimaformにとっても有益なものとして、無事に導入されました。
「私たちの業界において、市場にこれと比肩するものは存在しません」と、Cirill Huber氏は述べ、開発中にPrimaformが提供した多大なリソースと専門知識に言及しています。「IKOfficeとCimatronの将来の顧客も、その恩恵を受けることになるでしょう!」
「私たちの基本的な考え方は、設計者がすぐに作業を開始できるようにすることでした」と、ステファン・フーバー氏はチームの当初の考えについて説明します。「現在では、設計者は、すでに当社向けにカスタマイズ済みのCimatronの標準構造を使用し、部品に好きな名前を付けることができます。」
IKOfficeで作成されたCADプロジェクトには、対応するCimatronファイルがあり、さらなる作業のためにシステムへ転送されます。
例えば、IKOfficeは、アセンブリに属する多数のコンポーネントファイルに対して、サブフォルダを含む独自の論理構造を自動的に生成します。また、ユーザーはアセンブリレベルやプロジェクトレベルにジャンプして、プロジェクトのステータスやサンプリングデータなどの情報を確認することもできます。
以前のシステムから5,000件以上の完了済み案件が移行されたため、Primaformの従業員はプロジェクトを計画する際に、同社の豊富なデータを活用することができます。
「何と言っても、私たちは学び続けたいのです」とシリル・フーバー氏は述べ、完全なERP機能に加え、すべての商取引詳細が利用可能であることを指摘します。「CADでは現在、必要に応じてプロジェクトを移行し、公差やマーキングなどを更新して、新しいワークフローに一貫して適合させるよう取り組んでいます。」
立ち止まることは選択肢にはありません。常に新しいことに取り組み、前進し、未来に備える――それが私たちの考え方です。製品とプロセスに対する情熱は、私たちの活動において不可欠なものです。
ステファン・フーバー氏は、このシステムについて熱く語っています。「IKOfficeを統合した最大の利点は、ERPシステムからCimatronで直接コンポーネントを開き、常に最新の作業キューを確認できることです。 すべてが単一のソースから提供されるため、ジョブ単位ではなくコンポーネント単位で計画を立てることができます。また、計画段階でそのためのすべての構成要素をすでに開発済みであるため、将来的にもさらに多くのプロセスをデジタル化し続けることができるということです。」
また、このシステムのパラメトリックなロジックと一貫性のあるデータ基盤により、Primaformのスペシャリストは、類似したプロジェクトを再利用したり、変更を実施したりする際にも、構造的かつ効率的に調整を行うことができます。シュテファン氏とシリル・フーバー氏にとって、デジタルツインによるこの再現性は、自動プログラミングやパターン・部品認識の基盤となっています。
彼らが言うには、包括的な目標は最終的に「ロットサイズ1の工業生産」にある。同社が従来の金型・工具製造の枠を超え、中央ヨーロッパで競争力を維持したいのであれば、これ以外に道はないと、ステファンとシリル・フーバーは語る。
作業スケジュールはシフト表や勤怠管理(休暇スケジュールを含む)と連携されており、これにより利用可能な生産能力を正確に算出できます。プリマフォームの従業員は勤務を開始すると、勤怠管理システムを確認して個人の作業キューを確認し、後で作業時間もそこに記録します。
「誰もが自分が何をすべきか、次にどの工程が控えているかを把握できるため、計画が正しく、誰も手抜きをしなければ、ワークピースは社内でデジタルに事前定義されたルートに沿って移動することができます」と、ステファン・フーバー氏は満足げな笑みを浮かべて説明します。
このシステムがうまく機能していることへの彼の誇りは明らかだ。「結局のところ、私にとって重要なのは、最終的に完成するワークピースと、その製造にどれだけの労力が注がれているかということです」
フーバー氏にとって、設計最適化を追求する上で、設計、CAM、アセンブリを個別に考えることは無意味だ。それ以上に、プログラミング自動化が進めば進むほど、設計において一定の追加の労力が必要になることを理解しなければならない。
「稼働の信頼性と、品質・経済性の両面で優れた最終結果こそが目標です。この視点こそが、私にとって不可欠なのです!」
手作業による転送が不要になれば、入力ミスやデータの誤入力は過去のものとなります。金型製作において、部品を自律的に、かつ夜間無人状態で加工できることは極めて重要であり、Cimatronは、そのために必要な信頼性を確保するのに役立っています。
金型・鋳型製造に特化した機能
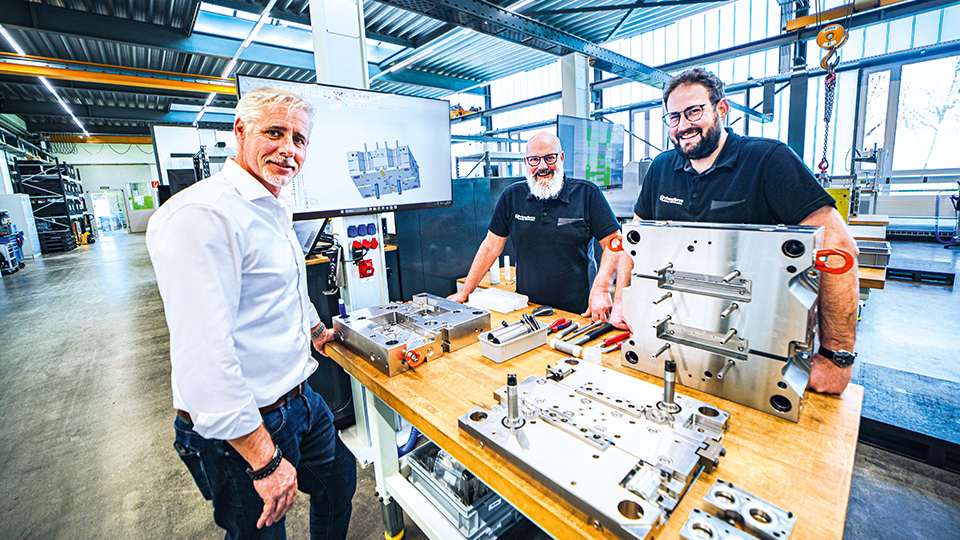
Cimatronの大きな利点は、統合CAD/CAMに加え、金型・鋳型メーカー向けに特別に開発されたソリューションと機能が提供されることです。例えば、設計者はパラメトリックライブラリを利用でき、さまざまなサプライヤーからの部品がCimatron内で利用可能であり、対応する切削加工を施した状態で設計に配置することができます。
ステファン・フーバー氏は、これによりプロセスが大幅に簡素化されると述べています。「ネジを配置すると、アプリケーションは関連する切削データを使用して、設計内のすべての穴、座ぐり、ねじ山も自動的に作成してくれます。」また、正しい公差や嵌合情報も色分け表示されます。
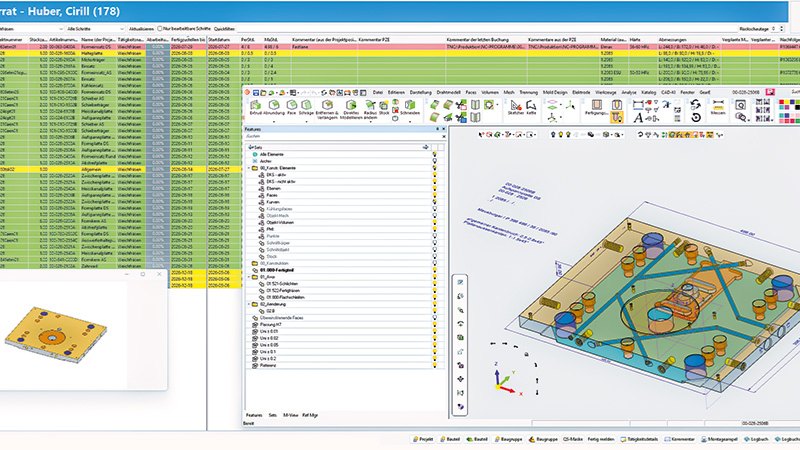
Cimatronは、金型設計とプレートに開けられた対応する穴に基づいて、エジェクターの最適な位置やトリミング長さを簡単に決定することもできます。
「これらすべてのおかげで、私たちの作業がはるかに楽になりました!」と、Cirill Huber氏は述べています。全体として、Cimatronは、そうでなければ多くの個別のステップで完了しなければならなかった数多くの設計タスクを統合しています。
ステファン・フーバー氏は、Cimatronが解決に役立つもう一つの課題を指摘しています。それは、今日、顧客から提供される設計が、かつてに比べて製造性を考慮して十分に検討されていない場合が多いということです。
「製造上の調整を余儀なくされることがよくあります」と彼は言います。ゲートや射出システム、さらには冷却システムの設計のためにソフトウェアに統合されたエンジニアリング機能が、この作業を支援しています。
Primaformのようなお客様がいなければ、当社のシステムは今日のような高いレベルには到達できなかったでしょう。常に数手先を見据えているお客様こそが、最終的には当社の開発を牽引しているのです。
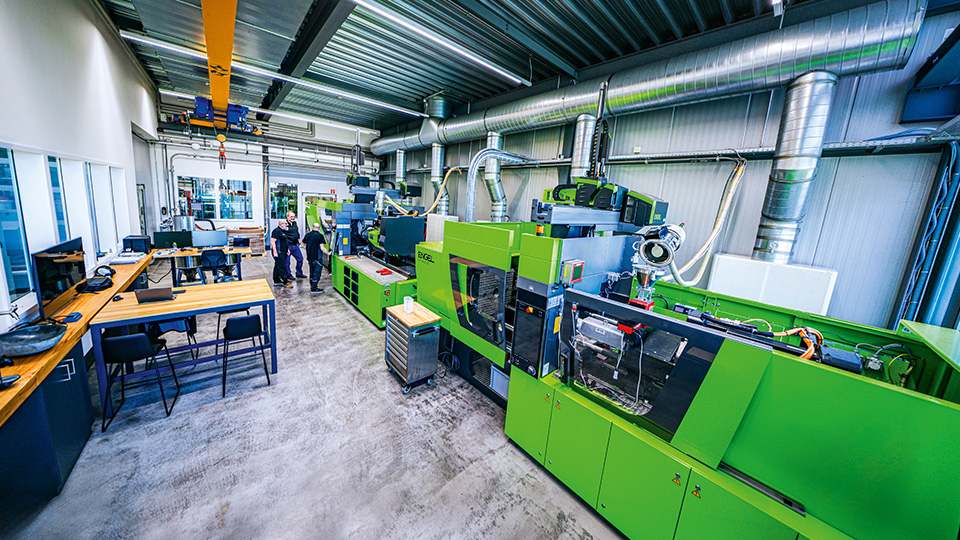
Primaformは、自社製ツーリングの試作試験を実施し、他社製のツーリングを分析するとともに、顧客の生産を支援するためのパイロットシリーズ部品やコンポーネントを製造しています。
「すべての機械はインターフェースを通じて高度に統合されています。つまり、ここでも仮想金型試験を実施し、プロセス全体をリアルタイムで表示できるのです」と、シリル・フーバー氏は説明します。「機械の前面と内部にカメラを設置しており、制御インターフェースを画面に表示できるだけでなく、顕微鏡の映像も表示可能です。」
これは、表面モデリングとソリッドモデリングの両方を併用するハイブリッド環境での設計が可能なCimatronの機能についても同様です。
「データの品質は極めて重要です。そうでなければ、生産段階に至った際に問題が発生し、形状のどこかにまだ穴が残っているためにカッターが飛び出してしまうことがあります。あるいは、ワイヤーEDMの輪郭が閉じられておらず、切断中にワイヤが予期せぬ方向へ逸れてしまうこともあります」と、ステファン・フーバー氏は述べています。
以前は、「データの質が低い場合、電極の抽出に数時間から数日かかっていました。しかし、Cimatronは導入当初から、その表面モデリングを活用してすべてを適切に整理するのに役立ちました」
優れたサポートと連携
Primaform社にとって大きなメリットとなっているのが、Cimatronによるサポートです。
「私たちの意見に耳を傾けてくれると感じていますし、質問があるときはいつでもサポートを受けられます」とステファン・フーバー氏は述べ、導入時のトレーニング終了後の日常業務やプロジェクト作業において、このメリットが特に貴重であることを強調しています。
しかし、Primaform社はCimatronのスペシャリストたちにも絶えず挑戦を投げかけている。
「現状に決して満足することはありません」と、ステファン・フーバー氏は笑いながら語ります。 「私たちは常に未来のことを考えています。Cimatronには、この道のりを支えてくれる理想的なパートナーを見出しました。」ソフトウェアは継続的に開発されており、プロバイダーはユーザーの要件に柔軟に対応しています。現在、Primaformは、将来的に設計プロセスをさらに容易にする方法について、Cimatronの技術者たちとアイデアを交換しています。
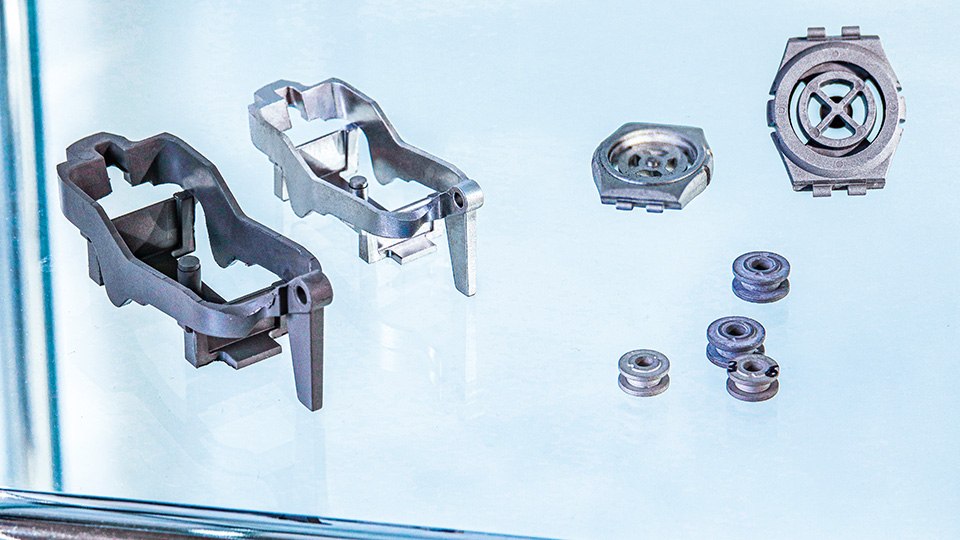
スイスおよびバーデン=ヴュルテンベルク州の大部分を担当するCimatronの営業担当者、アンドレアス・シュテルツェンバッハ氏は、この緊密な連携が関係者全員に利益をもたらしていることを強調しています。
「Primaformのような顧客がいなければ、当社のシステムは今日のような高い水準には達していなかったでしょう。常に数手先を見据えているユーザーこそが、最終的には当社の開発を牽引しており、他のユーザーもその恩恵を受けているのです。」
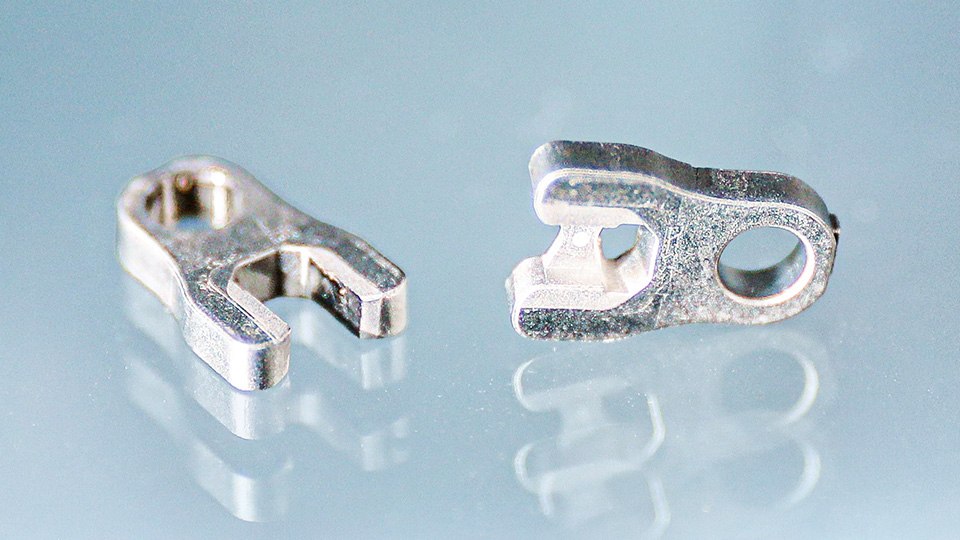
標準を超える
ステファン・フーバー氏は、最終的に同社の核心を定義する要素に立ち返る。「私は、これまで達成してきたことに決して満足せず、常に次の目標を見据えています。その姿勢がなければ、当社は今日のような地位を築くことはできなかったでしょう。」
まさにこの、標準を超えるという意欲こそが、トゥーンののどかな地に拠点を置くPrimaformを、ハイテク分野の顧客から国際的に求められるパートナーへと押し上げ、そして今もなお同社を前進させ続けているのです。
ステファン・フーバー氏とシリル・フーバー氏は、こうした野心的な目標の達成において、Cimatronが重要な役割を果たしていると強調しています。「Cimatronと共に歩んできた方向性が正しいものであると、私たちは確信しています」とステファン・フーバー氏は語ります。
プリマフォーム:基本データ
– 従業員数 65名
– 年間60個の金型・工具を製造
– 年間7,000個の電極を製造
– Cimatronワークステーション:63台
– IKOfficeの導入に伴い、5,000件のジョブを移行
Cimatronの機動力、そして当社の声がきちんと届いているという点を高く評価しています。