Construire un avenir numérique avec Cimatron
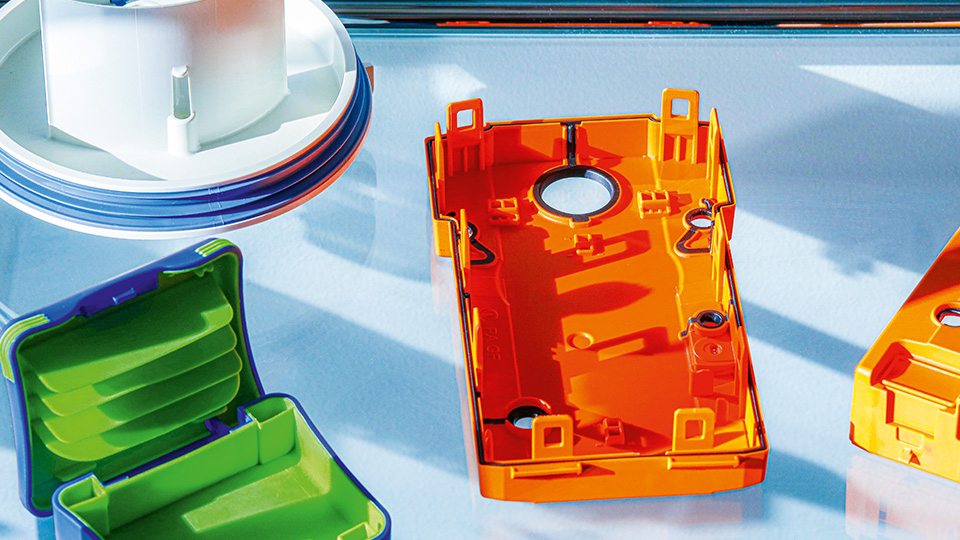
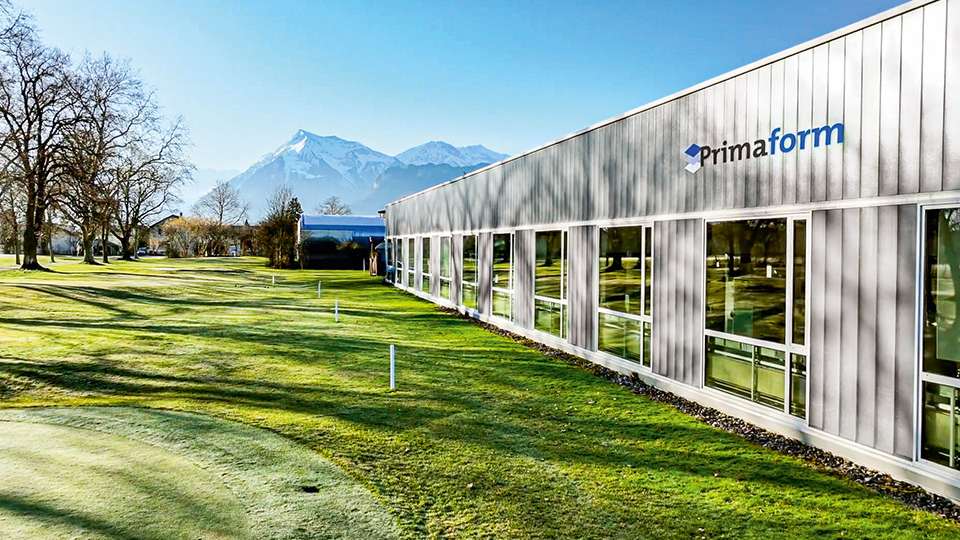
Nichée au cœur de l’Europe, le siège social de Primaform, situé dans la ville idyllique de Thoune, en Suisse, est entouré de montagnes et de lacs qui lui confèrent une atmosphère de sérénité et de confiance. Fondée en 1965, cette entreprise spécialisée dans la fabrication d’outils et de moules dessert principalement des clients de la région DACH, ainsi que de Scandinavie, des États-Unis et du Mexique. Avec ses 65 collaborateurs, elle fabrique environ 60 outils et moules par an pour des clients des secteurs de l’automobile, du médical, de l’horlogerie et de l’emballage.
Le fait qu’une part importante du personnel de l’entreprise soit composée d’anciens apprentis démontre que Primaform est un lieu de travail attractif. L’entreprise est agile, tournée vers l’avenir et engagée dans une démarche d’amélioration continue.
« Nous sommes fiers de la façon dont nous avons évolué et continuons d’évoluer », déclare Stefan Huber, outilleur et ingénieur en mécanique âgé de 65 ans, qui occupe le poste de directeur général chez Primaform depuis 24 ans. M. Huber occupe depuis 2025 un rôle particulier au sein de l’entreprise en tant que mentor et chef de projet, et il approche désormais de la retraite.
« Actuellement, nous nous concentrons sur les questions liées aux logiciels. » La tâche principale, explique M. Huber, consiste à mettre en œuvre la numérisation non seulement pour des machines individuelles, mais aussi sous la forme d’un système entièrement intégré.
« C’est précisément là que nous pouvons encore gagner des avantages concurrentiels », explique-t-il. « N’importe qui peut effectuer un travail standard, mais notre objectif est d’aller au-delà de la norme — que ce soit dans la conception, la fabrication d’outils ou la production de pièces individuelles. »
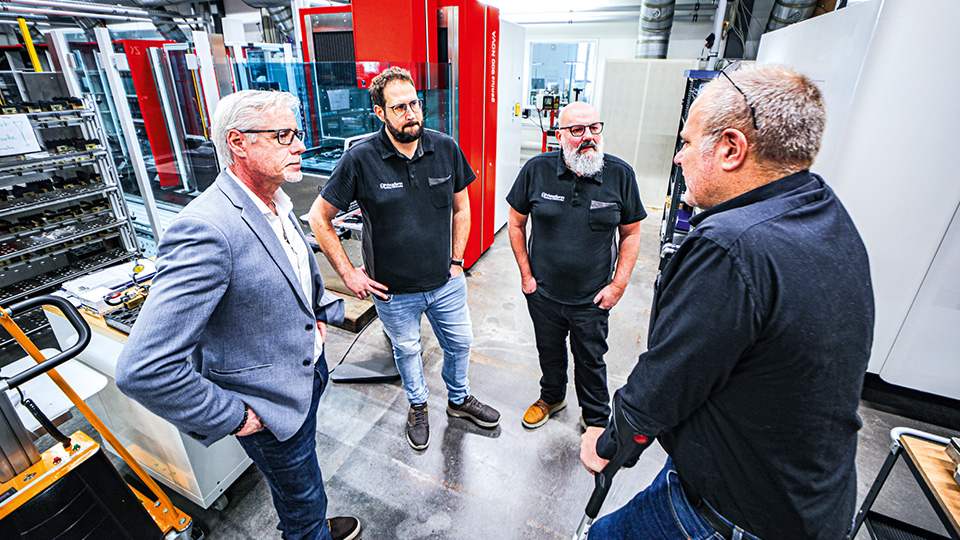
Cette attitude tournée vers l’avenir permet à Primaform d’apporter une valeur ajoutée à ses clients, un objectif qui se reflète dans l’ensemble de l’entreprise.
Même la conception du siège social de l’entreprise, construit en 2001, a été mûrement réfléchie, car elle s’adapte aux flux de travail requis pour la production d’outils et de moules. Dans un style typiquement suisse, l’esthétique est sobre et les matériaux ont été soigneusement choisis. Le sol, par exemple, est constitué d’une chape de magnésite, un revêtement de sol mêlant bois et pierre qui offre un certain amorti tout en restant résistant aux chocs, absorbe l’humidité dans une certaine mesure et ne nécessite qu’un nettoyage à la serpillière humide tous les trois mois.
Bien que 25 ans d’utilisation aient laissé des traces visibles sur ce matériau homogène, celles-ci ne sont pas considérées comme des défauts. Elles reflètent plutôt la philosophie de Primaform, qui consiste à prendre des décisions de manière réfléchie et avec prévoyance, en gardant à l’esprit les leçons apprises tout en travaillant sans cesse à de nouvelles innovations. L’entreprise est très active, mais jamais frénétique ; le travail est effectué avec calme et souci du détail.
Investir dans la technologie et, surtout, dans les personnes
Primaform a acquis ses deux premières licences Cimatron, destinées à la fabrication d’électrodes, en mars 2015. Un déploiement complet du logiciel a suivi début 2025, après que Primaform eut soigneusement défini ses objectifs futurs pour ses processus de fabrication.
La transition de l’ancien système vers le nouveau n’a pris que trois mois, et cette mise en œuvre cohérente met en évidence à la fois l’agilité de Primaform et sa confiance tant dans le logiciel que dans son fournisseur.
Aujourd’hui, Cimatron est installé sur 63 ordinateurs dans l’ensemble de l’entreprise, avec 24 licences Viewer, huit licences Designer, 10 licences Master Solution, sept licences 5 axes et trois licences Electrode — y compris des extensions telles que le module Springback Deformation. Grâce aux résultats de la simulation, ce module permet de compenser rapidement et facilement le retrait et le gauchissement des composants en plastique ou en tôle.
« Cimatron était dès le départ une application de CAO 3D. Nos clients provenaient de nombreux secteurs d’activité différents, de sorte que les exigences en matière d’importation et de traitement des modèles étaient tout aussi variées. C’est pourquoi nous avons toujours accordé une grande importance à ce que l’on appelle la modélisation tolérante, qui permet de traiter des surfaces en combinaison avec des solides dans un environnement hybride. »
« Nous avons beaucoup investi dans le parc de machines et les logiciels au cours des deux dernières années », poursuit M. Huber, « mais surtout dans les postes de travail de nos collaborateurs. »
La direction de Primaform estime que les collaborateurs doivent se sentir à l’aise — non seulement dans un environnement propre, mais aussi dans un cadre où ils prennent plaisir à passer du temps et sont encouragés à faire preuve de créativité. Cet état d’esprit a également façonné la transition logicielle de l’entreprise et ses efforts plus larges en matière de numérisation.
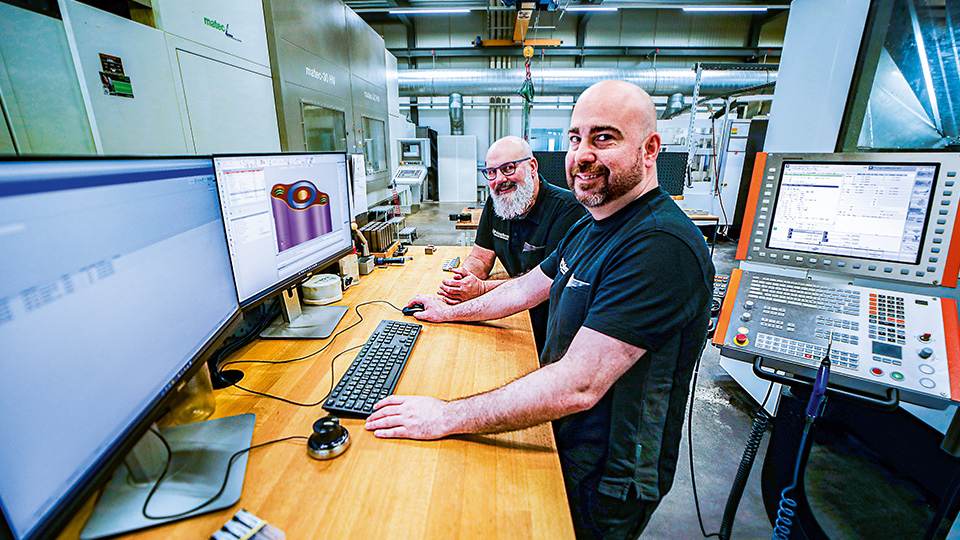
« Nous n’utilisons plus du tout de papier ici. À la place, chaque collaborateur a accès soit à Cimatron Viewer, soit à la version complète, et la programmation FAO s’effectue sur des postes de travail situés directement au pied des machines », explique M. Huber. L’entreprise a délibérément opté pour la décentralisation afin de réduire sa dépendance à l’expertise de collaborateurs individuels.
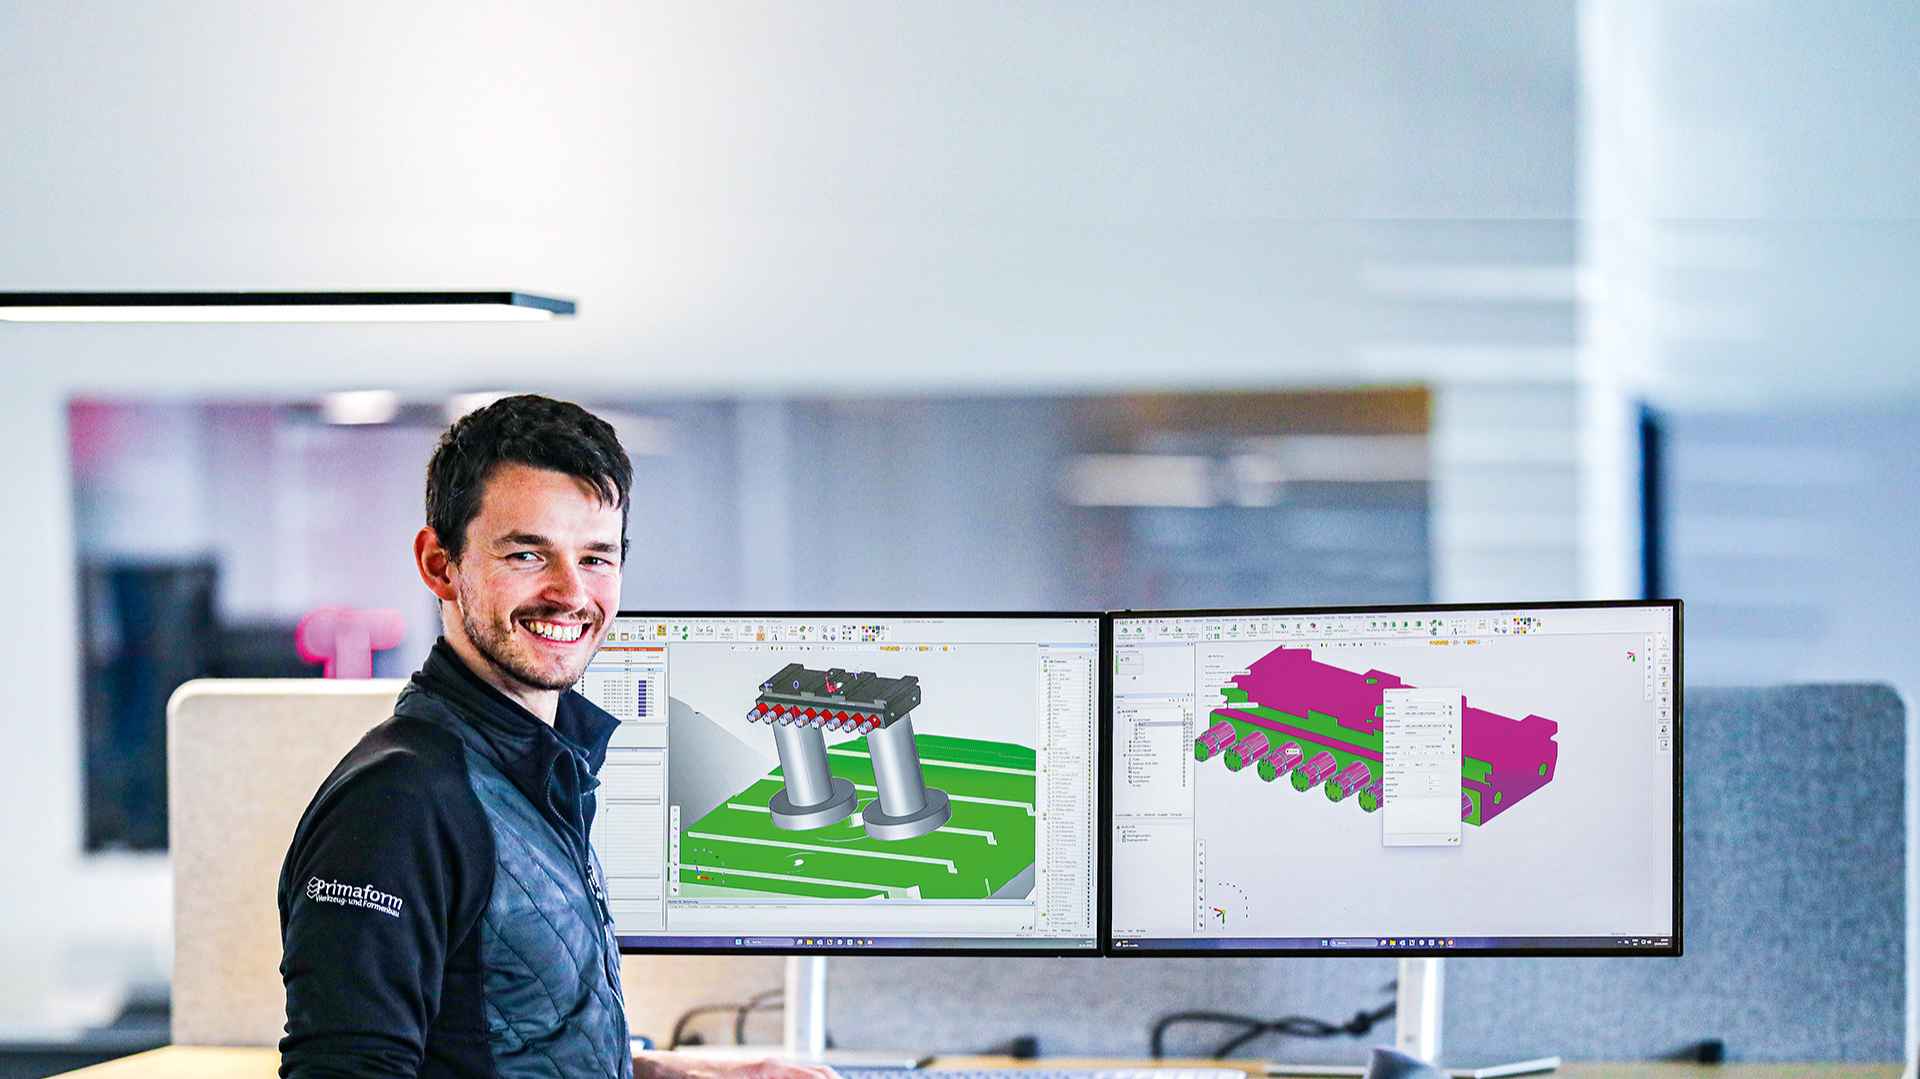
CAO/FAO intégrée et jumeau numérique
« Notre décision d’utiliser Cimatron reposait sur notre volonté de disposer d’un système intégré spécifique à notre secteur plutôt que de systèmes experts individuels », explique M. Huber. « Dans le cadre de nos efforts d’automatisation, nous souhaitions transférer la géométrie issue de la conception, ainsi que les données issues des mesures et des programmes CN, vers la fabrication avec le moins d’efforts possible. Cimatron s’est clairement imposé comme le premier choix pour cela. »
Le jumeau numérique est essentiel dans ce contexte, et Primaform l’a rendu obligatoire pour chaque composant qu’elle fabrique. Le jumeau numérique comprend le modèle 3D du composant et des simulations d’usinage qui peuvent être comparées aux résultats réels en temps réel.
« Ce qui se passe ici en CAO avant que les données ne soient transférées à la fabrication comprend toutes les données de préparation que nous stockons dans le jumeau numérique », explique M. Huber à propos du processus de Primaform. Cela offre une vue d’ensemble constante — non seulement de l’aspect et des dimensions d’un composant, mais aussi de la manière dont les opérations d’usinage sont définies.
Par exemple, les utilisateurs peuvent voir quelles pièces doivent faire l’objet d’un fraisage de finition direct ou d’un fraisage dur, lesquelles doivent être rectifiées, creusées ou soumises à l’EDM à fil, et où un trou de départ ou une gravure laser doit être positionné. « Des informations supplémentaires issues de la conception, telles que les quantités, les surfaces fonctionnelles, les tolérances ou les surépaisseurs d’usinage, l’état de surface, le matériau, le revêtement ou la dureté, peuvent également être extraites directement de Cimatron », précise M. Huber.
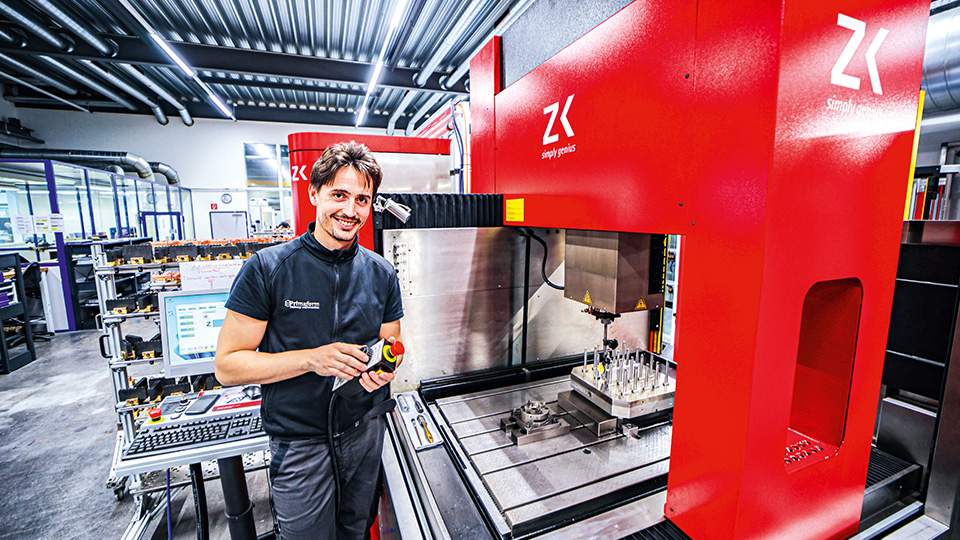
La force du jumeau numérique est particulièrement évidente dans la conception d’électrode. « Ici, nous planifions l’ensemble du processus de fabrication — non seulement la géométrie de la pièce, mais aussi le dispositif de serrage et la configuration à l’intérieur de l’espace de travail de la machine pendant le fraisage de l’électrode », explique Cirill Huber.
Ce concepteur et ingénieur en mécanique de 37 ans travaille dans l’entreprise depuis neuf ans et fait désormais partie de la direction, où il est responsable de la planification de la production, de la conception, du centre technique et de l’informatique. Fort de cette expérience, il est étroitement impliqué dans les changements structurels de l’entreprise et est fier du concept développé par l’équipe. « Tous les Outils de coupe sont modélisés exactement tels que nous les voyons dans la machine. »
C’est particulièrement important pour l’évitement des collisions lors de l’usinage 5 axes : en concevant une configuration qui reflète la réalité, la cinématique de la machine peut également être simulée. « Dans la production d’électrodes, nous essayons également de travailler de manière entièrement automatique à l’aide de gabarits de fraisage et de modèles standardisés. » Il en résulte une programmation hautement efficace, explique Cirill Huber.
Chez Primaform, le jumeau numérique définit également les paramètres du processus d’EDM qui utilisera ensuite l’électrode pour usiner l’acier. Les concepteurs d’électrodes spécifient des informations telles que le matériau de l’électrode, les points zéro et la hauteur de départ. La sous-cote est à nouveau récupérée automatiquement, et même le courant ou l’accélération des axes pour l’EDM par enfonçage est suggéré. « Cela permet à nos collègues de la FAO de réaliser la programmation de manière très ciblée », explique Stefan Huber.
Nous sommes tout en bas de la chaîne et toujours sous pression. Plus c’est rapide, mieux c’est. Cimatron nous aide à y parvenir !
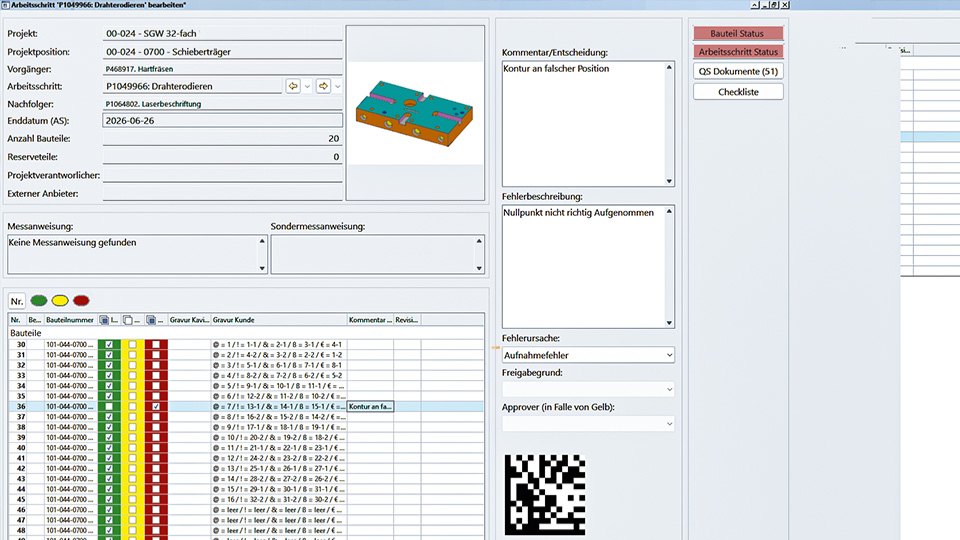
Intégration avec le système ERP IKOffice
Stefan Huber et son équipe souhaitaient que la mise en place de Cimatron soit aussi solide et intégrée que possible ; le besoin d’une gestion des versions a donc rapidement été identifié.
Cependant, la mise en place d’un système de gestion des données produit distinct, provenant d’un fournisseur externe, n’était pas envisageable. À la recherche d’une Solution intégrée, l’entreprise a choisi l’application ERP IKOffice.
« Les développeurs se sont montrés disposés à collaborer avec nous pour créer une solution sur mesure, adaptée à nos besoins », explique Cirill Huber. L’application devait se connecter directement à Cimatron via des interfaces automatisables, ce qui lui permettait de refléter le Développement de produit de Primaform et de s’intégrer de manière transparente dans l’environnement Cimatron.
Il s’agissait d’une opportunité gagnant-gagnant permettant d’optimiser les deux gammes de produits — une opportunité que ni les développeurs de Cimatron ni ceux d’IKOffice ne voulaient laisser passer.
Au final, la mise en œuvre a été couronnée de succès, dans l’intérêt d’un troisième gagnant : Primaform.
« Il n’existe rien de comparable sur le marché dans notre secteur », déclare Cirill Huber, soulignant les ressources et l’expertise considérables apportées par Primaform au cours du développement. « Les futurs clients d’IKOffice et de Cimatron en bénéficieront également ! »
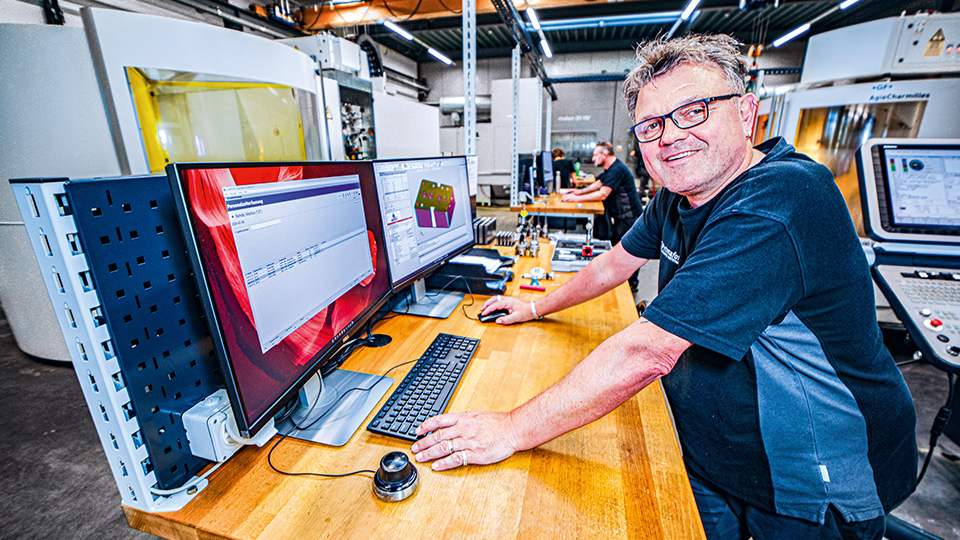
« Notre idée de base était que le concepteur puisse simplement se mettre au travail », explique Stefan Huber à propos de la réflexion initiale de l’équipe. « Aujourd’hui, un concepteur peut utiliser dans Cimatron une structure standard qui a déjà été personnalisée pour nous et nommer les pièces comme il le souhaite. »
Un projet de CAO créé dans IKOffice dispose d’un fichier Cimatron correspondant qui est transféré dans le système pour un traitement ultérieur.
Par exemple, IKOffice crée automatiquement sa propre structure logique, y compris des sous-dossiers, pour les nombreux fichiers de composants appartenant à un assemblage. Les utilisateurs peuvent également accéder directement au niveau de l’assemblage ou du projet, où sont stockées des informations telles que l’état d’avancement du projet ou les données d’échantillonnage.
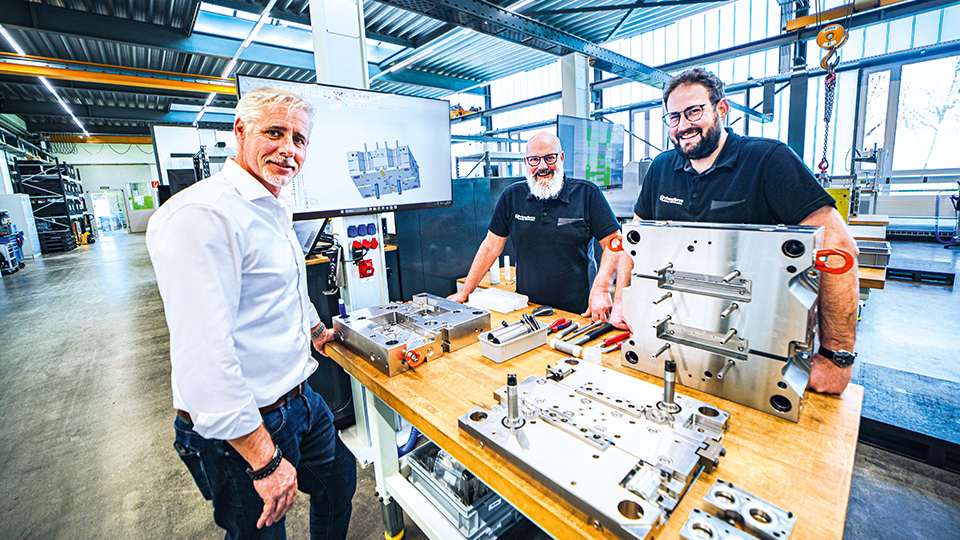
Plus de 5 000 travaux achevés ont été transférés depuis l’ancien système, ce qui permet aux collaborateurs de Primaform de s’appuyer sur la richesse des données de l’entreprise lors de la planification des projets.
« Après tout, nous voulons apprendre », déclare Cirill Huber, soulignant que toutes les informations commerciales sont disponibles, ainsi que l’ensemble des fonctionnalités ERP. « En CAO, nous transférons actuellement les projets au fur et à mesure des besoins et mettons à jour des éléments tels que les tolérances et les repères afin qu’ils s’intègrent de manière cohérente dans les nouveaux Flux de travail. »
Rester sur place n’est pas une option. Innover en permanence, aller de l’avant et se préparer pour l’avenir : tel est notre état d’esprit. L’enthousiasme pour le produit et le processus est essentiel à ce que nous faisons.
Stefan Huber parle avec enthousiasme de ce système : « L’avantage majeur de l’intégration d’IKOffice est que nous pouvons ouvrir directement les composants dans Cimatron à partir du système ERP et consulter à tout moment la file d’attente des tâches en cours. Tout provient d’une source unique, ce qui nous permet de planifier par composant plutôt que par tâche. Cela signifie également que nous pourrons continuer à numériser davantage de processus à l’avenir, car nous avons déjà développé tous les éléments de base nécessaires à cet effet dans notre planification. »
La logique paramétrique du système et la cohérence de la base de données permettent également aux spécialistes de Primaform d’apporter des ajustements lors de la réutilisation de projets similaires ou de la mise en œuvre de modifications, et ce de manière structurée et efficace. Pour Stefan et Cirill Huber, cette reproductibilité grâce au jumeau numérique constitue la base de l’automatisation de la programmation ainsi que de la reconnaissance des modèles et des pièces.
L’objectif global, affirment-ils, est en fin de compte « une fabrication industrielle avec une taille de lot un ». Si l’entreprise souhaite aller au-delà de la fabrication traditionnelle d’outils et de moules et rester compétitive en Europe centrale, elle ne peut y échapper, affirment Stefan et Cirill Huber.
Le planning des tâches est coordonné avec celui des équipes, ainsi qu’avec le suivi des temps — y compris les calendriers de congés — afin de pouvoir calculer précisément la capacité disponible. Lorsqu’un collaborateur de Primaform commence son service, il consulte le système de suivi des temps du personnel, visualise sa file d’attente de tâches personnelle et y enregistre également, par la suite, les temps consacrés à chaque tâche.
« Chacun peut voir ce qu’il doit faire et quelles sont les étapes suivantes, ce qui permet à la pièce de suivre son parcours prédéfini numériquement au sein de l’entreprise — à condition que la planification soit correcte et que personne ne prenne de raccourcis », explique Stefan Huber avec un sourire satisfait.
Sa fierté quant au bon fonctionnement du système est évidente. « En fin de compte, ce qui compte pour moi, c’est la pièce qui en ressort et l’effort consacré à sa fabrication. »
Pour Stefan Huber, considérer la conception, la FAO ou l’assemblage de manière isolée n’a aucun sens lorsqu’on cherche à optimiser les processus. Mieux encore, il faut comprendre qu’une automatisation accrue de la programmation nécessite un certain effort supplémentaire au niveau de la conception.
« La fiabilité opérationnelle et un bon résultat final, tant en termes de qualité que de rentabilité, constituent l’objectif. Cette façon d’envisager les choses est essentielle à mes yeux ! »
Dès lors qu’il n’est plus nécessaire de transférer manuellement des données, les fautes de frappe et les données saisies de manière erronée appartiennent au passé. Dans la fabrication d’outils, il est crucial qu’un composant puisse être usiné de manière autonome et sans intervention humaine pendant la nuit, et Cimatron nous aide à obtenir la fiabilité dont nous avons besoin pour cela.
Des fonctionnalités adaptées à la fabrication d’outillage et de moules
L’un des principaux avantages de Cimatron, outre son intégration CAO/FAO intégrée, réside dans le fait qu’il propose des solutions et des fonctions développées spécifiquement pour les outilleurs. Les concepteurs, par exemple, ont accès à des bibliothèques paramétriques, et les composants provenant de divers fournisseurs sont disponibles dans Cimatron et peuvent être placés dans une conception avec les découpes correspondantes.
Stefan Huber explique que cela simplifie considérablement le processus : « Lorsque nous plaçons une vis, l’application utilise le corps de coupe associé pour créer également tous les trous, lamages et filetages dans la conception. » Les tolérances correctes et les informations d’ajustement sont également affichées grâce à un code couleur.
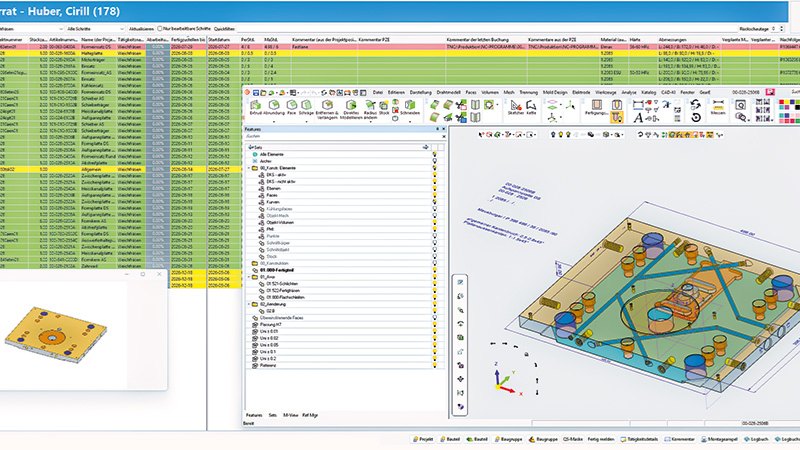
Cimatron peut également déterminer facilement la position idéale des éjecteurs, ainsi que leur longueur de découpe, en fonction de la conception de moule et des Trous correspondants dans les Plaques.
« Tout cela facilite grandement notre travail ! », s’exclame Cirill Huber. Globalement, Cimatron regroupe de nombreuses tâches de conception qui, sans cela, devraient être réalisées en plusieurs étapes distinctes.
Stefan Huber identifie un autre défi que Cimatron aide à relever : les conceptions fournies par les clients aujourd’hui sont souvent moins abouties en termes de fabricabilité qu’elles ne l’étaient par le passé.
« Nous devons souvent procéder à des ajustements liés à la fabrication », explique-t-il. Les fonctions d’ingénierie intégrées au logiciel pour les systèmes d’alimentation et d’injection, ainsi que pour la conception des systèmes de refroidissement, facilitent ce travail.
Notre système n’aurait pas atteint le niveau élevé qu’il connaît aujourd’hui sans des clients comme Primaform. Ce sont ces clients, qui anticipent toujours plusieurs étapes à l’avance, qui, en fin de compte, stimulent également notre développement.
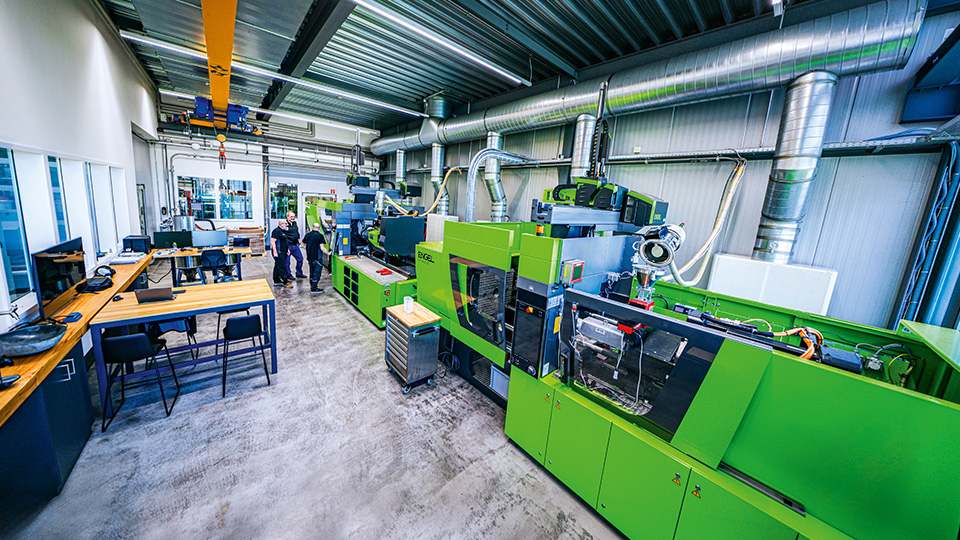
Primaform réalise des essais de moulage sur son propre outillage, analyse l’outillage fabriqué par d’autres entreprises et produit des pièces ou des composants en série pilote pour aider ses clients dans leur production.
« Toutes les machines sont fortement intégrées via des interfaces. Cela signifie que nous pouvons également réaliser ici des essais de moulage virtuels et afficher l’ensemble du processus en temps réel », explique Cirill Huber. « Nous disposons de caméras à l’avant et à l’intérieur des machines, et nous pouvons afficher l’interface de commande à l’écran, ainsi que la vue au microscope. »
Il en va de même pour la capacité de Cimatron à concevoir dans un environnement hybride — c’est-à-dire en utilisant à la fois la modélisation de surface et la Modélisation solide.
« La qualité des données est essentielle. Sinon, des problèmes surviennent au moment de la production : la fraise s’envole parce qu’il reste un trou quelque part dans la géométrie. Ou bien le contour pour l’Électroérosion à fil n’est pas fermé et le fil part dans une direction imprévisible pendant la découpe », explique Stefan Huber.
Auparavant, l’entreprise passait des heures, voire des jours, à extraire les électrodes « lorsque les données étaient de mauvaise qualité. Mais dès le tout début, Cimatron a pu nous aider à utiliser son modèle de surface pour tout nettoyer correctement. »
Un soutien et une collaboration exceptionnels
L’un des principaux atouts pour Primaform réside dans l’assistance fournie par Cimatron.
« Nous nous sentons écoutés, et l’assistance est toujours disponible lorsque nous avons des questions », explique Stefan Huber, soulignant un avantage particulièrement précieux dans le cadre des opérations quotidiennes ou lors de la réalisation de projets après la formation dispensée lors de la mise en œuvre.
Mais Primaform met également sans cesse les spécialistes de Cimatron au défi.
« Nous ne nous contentons jamais de ce que nous avons », déclare Stefan Huber en riant. « Nous pensons toujours à l’avenir. Avec Cimatron, nous avons trouvé un partenaire idéal pour nous accompagner dans cette aventure. » Le logiciel est constamment perfectionné et l’éditeur répond avec souplesse aux besoins des utilisateurs. Primaform échange actuellement des idées avec les techniciens de Cimatron sur la manière dont les Processus de conception pourraient être encore simplifiés à l’avenir.
Andreas Sterzenbach, représentant commercial de Cimatron pour la Suisse et une grande partie du Bade-Wurtemberg, souligne que tous les acteurs concernés tirent profit de cette étroite collaboration.
« Sans des clients comme Primaform, notre système n’aurait pas atteint le niveau élevé dont il fait preuve aujourd’hui. Les utilisateurs qui ont toujours plusieurs coups d’avance sont, en fin de compte, le moteur de notre développement, et les autres utilisateurs en tirent également profit. »
Aller au-delà de la norme
Stefan Huber en revient finalement à ce qui définit l’essence même de l’entreprise : « Je ne me contente jamais de ce que nous avons accompli et je me tourne toujours vers le prochain objectif. Sans cette attitude, nous ne serions pas là où nous en sommes aujourd’hui en tant qu’entreprise. »
C’est précisément cette volonté de dépasser la norme qui a fait de Primaform, depuis son site idyllique de Thun, un partenaire recherché à l’échelle internationale par les clients du secteur des hautes technologies — et qui continue de propulser l’entreprise vers l’avant.
Stefan et Cirill Huber soulignent que Cimatron joue un rôle important dans la réalisation de ces objectifs ambitieux. « Nous sommes pleinement convaincus que la voie que nous avons choisie avec Cimatron est la bonne », déclare Stefan Huber.
Primaform : faits et chiffres
– 65 collaborateurs
– 60 outils et moules fabriqués par an
– 7 000 électrodes fabriquées par an
– 63 postes de travail Cimatron
– 5 000 tâches migrées suite à la mise en place d’IKOffice
Nous apprécions la réactivité de Cimatron — et le fait que nous soyons un client dont l’avis est pris en compte.