Creando un futuro digital con Cimatron
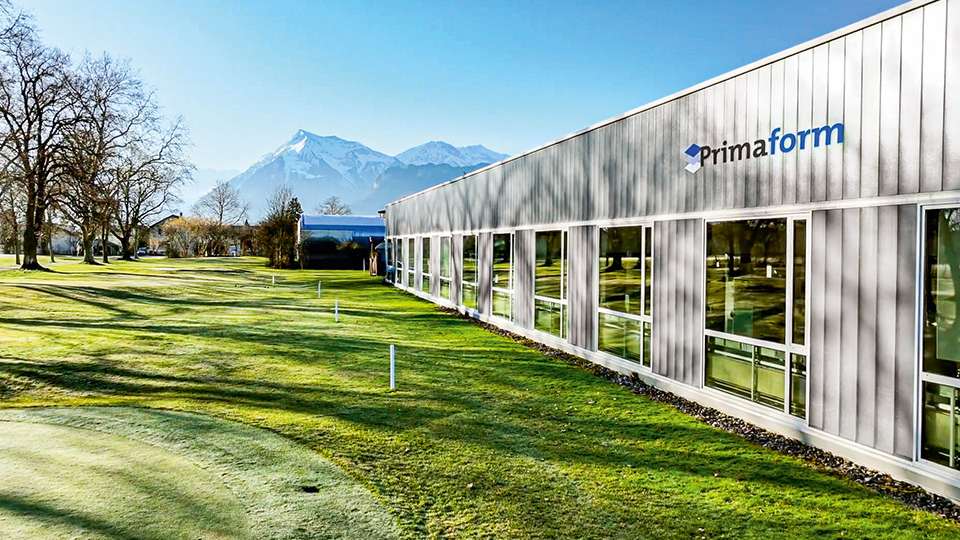
Situada en el corazón de Europa, la sede central de Primaform, en la idílica localidad de Thun (Suiza), está rodeada de montañas y lagos que le confieren una sensación de tranquilidad y seguridad. Fundada en 1965, esta empresa dedicada a la fabricación de herramientas y moldes atiende principalmente a clientes de la región DACH, así como de Escandinavia, Estados Unidos y México. Con una plantilla de 65 empleados, fabrica alrededor de 60 herramientas y moldes al año para clientes de los sectores de la automoción, la medicina, la relojería y el embalaje.
El hecho de que una parte significativa de la plantilla de la empresa esté compuesta por antiguos aprendices demuestra que Primaform es un lugar atractivo para trabajar. La empresa es ágil, con visión de futuro y está comprometida con la mejora continua.
«Estamos orgullosos de cómo hemos evolucionado y de cómo seguimos evolucionando», afirma Stefan Huber, un fabricante de herramientas e ingeniero mecánico de 65 años que lleva 24 años como director general de Primaform. Huber ha desempeñado un papel especial dentro de la empresa como mentor y gestor de proyectos desde 2025 y ahora se acerca a la jubilación.
«En estos momentos, nos estamos centrando en temas relacionados con el software». La tarea principal, según Huber, es implementar la digitalización no solo para máquinas individuales, sino como un sistema totalmente integrado.
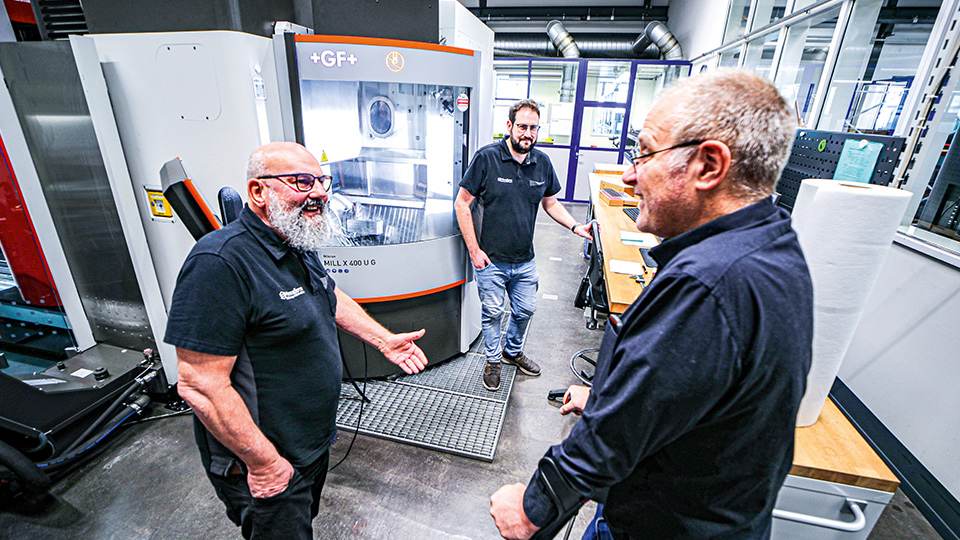
«Ahí es precisamente donde aún podemos obtener ventajas competitivas», afirma. «Cualquiera puede realizar un trabajo estándar, pero nuestro objetivo es superar los estándares: en el diseño, en la fabricación de herramientas y en la producción de piezas individuales».
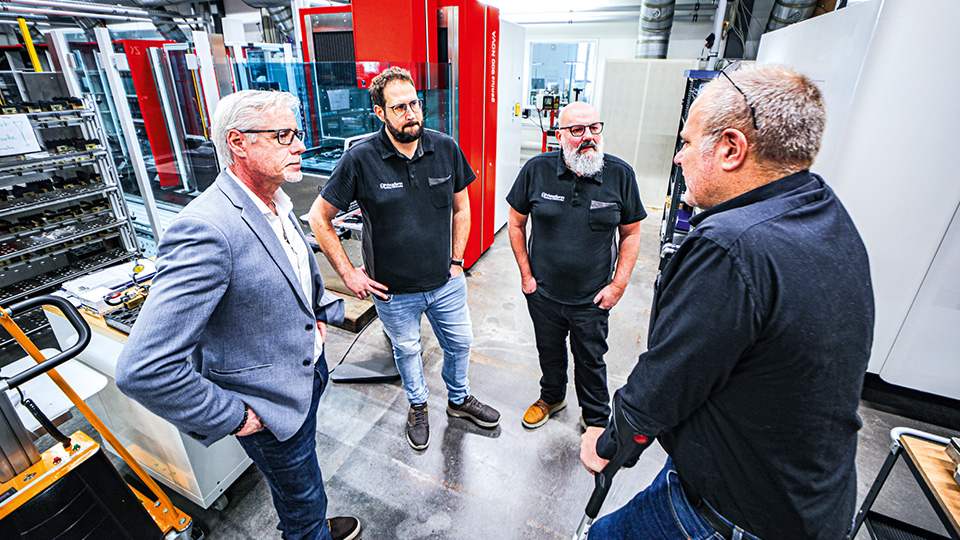
Esta actitud con visión de futuro permite a Primaform aportar valor añadido a sus clientes, un objetivo que se refleja en toda la empresa.
Incluso el diseño de la sede central de la empresa, construida en 2001, fue pensado a propósito, ya que se adapta a los flujos de trabajo necesarios para la producción de herramientas y moldes. Tal vez de forma típicamente suiza, la estética es sobria y los materiales se han elegido con esmero. El suelo, por ejemplo, está hecho de solera de magnesita, un material de suelo de madera y piedra que proporciona amortiguación sin dejar de ser resistente a los impactos, absorbe la humedad hasta cierto punto y solo necesita limpiarse con un trapo húmedo cada tres meses.
Aunque 25 años de uso han dejado huellas visibles en este material homogéneo, estas no se consideran defectos. Más bien, reflejan la filosofía de Primaform de tomar decisiones de forma reflexiva y con visión de futuro, sin olvidar las lecciones aprendidas mientras se trabaja continuamente en algo nuevo. La empresa está muy ocupada, pero nunca agitada; el trabajo se lleva a cabo con calma y atención al detalle.
Invertir en tecnología y, sobre todo, en las personas
Primaform adquirió sus dos primeras licencias de Cimatron, destinadas a la fabricación de electrodos, en marzo de 2015. A principios de 2025 se llevó a cabo una implantación completa del software, después de que Primaform hubiera analizado detenidamente los objetivos futuros de sus procesos de fabricación.
La transición del sistema antiguo al nuevo solo llevó tres meses, y esta implementación coherente pone de manifiesto tanto la agilidad de Primaform como su confianza tanto en el software como en su proveedor.
En la actualidad, Cimatron se ejecuta en 63 ordenadores de toda la empresa, con 24 licencias de Viewer, ocho de Designer, 10 de Master Solution, siete de 5 ejes y tres de Electrode —incluidas extensiones como el módulo de retorno elástico—. Gracias a los resultados de la simulación, este módulo permite compensar de forma rápida y sencilla la contracción y la deformación de los componentes de plástico o chapa metálica.
Cimatron fue una aplicación de CAD 3D desde sus inicios. Nuestros clientes procedían de muchos sectores diferentes, por lo que los requisitos para importar y procesar modelos eran igualmente diversos. Por eso siempre hemos puesto gran énfasis en lo que se conoce como «modelado tolerante», que permite procesar superficies en combinación con sólidos en un entorno híbrido.
«Hemos realizado una importante inversión en maquinaria y software durante los últimos dos años», continúa Huber, «pero, sobre todo, en los puestos de trabajo de nuestros empleados».
La dirección de Primaform considera que los empleados deben sentirse a gusto, no solo en un entorno limpio, sino en uno en el que disfruten pasando el tiempo y se les anime a ser creativos. Esta mentalidad también ha marcado la transición de la empresa en materia de software y sus iniciativas de digitalización en general.
«Ya no utilizamos papel aquí. En su lugar, cada empleado tiene acceso a Cimatron Viewer o a la versión completa, y la programación CAM se lleva a cabo en las estaciones de trabajo directamente junto a las máquinas», explica Huber. La empresa apuesta deliberadamente por la descentralización para depender menos de los conocimientos especializados de cada empleado.
CAD/CAM integrado y el gemelo digital
«Nuestra decisión de utilizar Cimatron se basó en nuestro deseo de contar con un sistema integrado específico para el sector, en lugar de sistemas expertos individuales», explica Huber. «Como parte de nuestros esfuerzos de automatización, queríamos transferir la geometría del diseño, así como los datos de medición y los programas NC, a la fabricación con el menor esfuerzo posible. Cimatron era claramente la primera opción para ello».
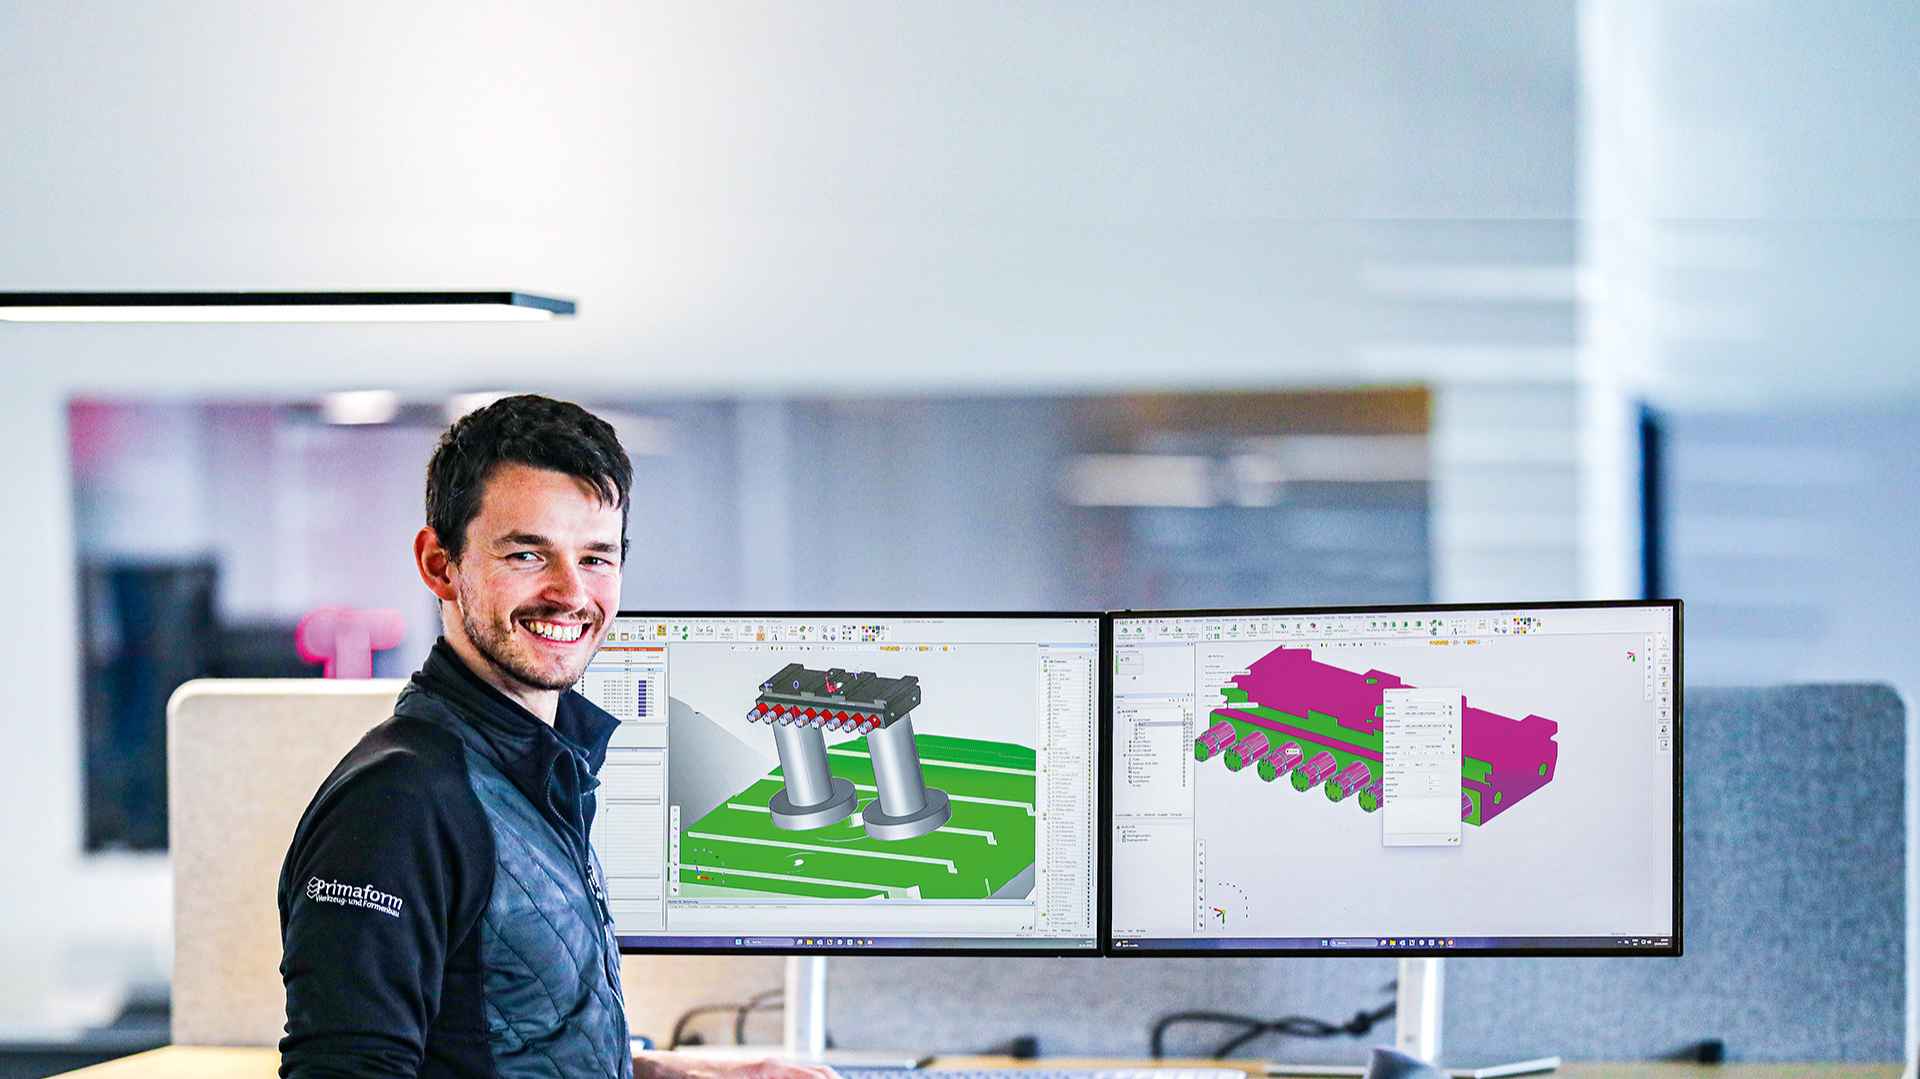
El gemelo digital es esencial en este contexto, y Primaform lo ha convertido en obligatorio para todos los componentes que fabrica. El gemelo digital incluye el modelo 3D del componente y simulaciones de mecanizado que pueden compararse con los resultados reales en tiempo real.
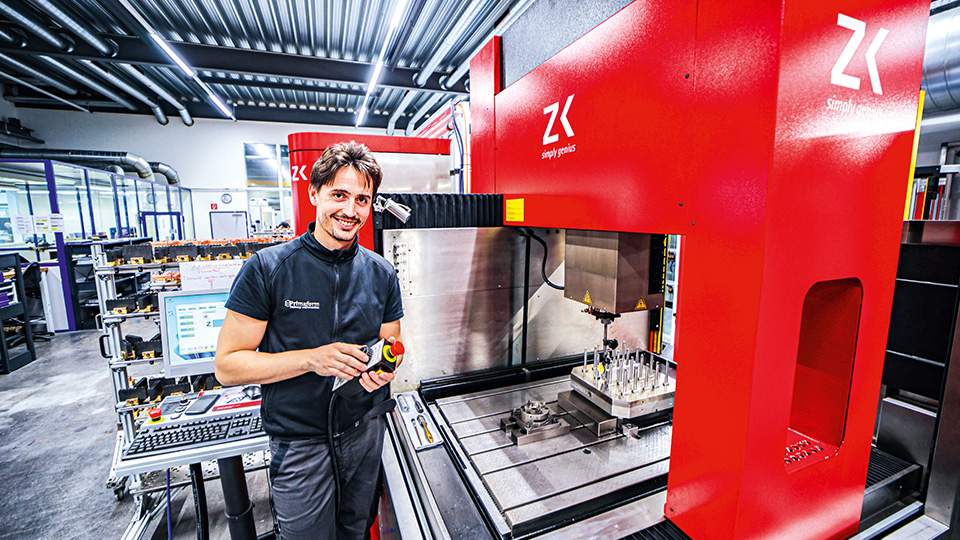
«Lo que ocurre aquí en el CAD antes de que los datos se transfieran a la fabricación incluye todos los datos de preparación que almacenamos en el gemelo digital», explica Huber sobre el proceso de Primaform. Esto proporciona una visión general constante, no solo del aspecto y las dimensiones de un componente, sino también de cómo se definen las operaciones de mecanizado.
Por ejemplo, los usuarios pueden ver qué piezas deben someterse a fresado de acabado directo o a fresado duro, cuáles deben rectificarse, someterse a EDM por hundimiento o EDM por hilo, y dónde debe realizarse el posicionamiento de un orificio de inicio o un grabado láser. «También se puede extraer directamente de Cimatron información adicional del diseño, como cantidades, superficies funcionales, tolerancias o márgenes de mecanizado, acabado superficial, material, recubrimiento o dureza», afirma Huber.
La ventaja del gemelo digital resulta especialmente evidente en el diseño de electrodos. «Aquí planificamos todo el proceso de fabricación: no solo la geometría de la pieza, sino también el dispositivo de sujeción y la situación dentro del espacio de trabajo de la máquina mientras se realiza el fresado del electrodo», explica Cirill Huber.
Este diseñador e ingeniero mecánico de 37 años lleva nueve años en la empresa y ahora forma parte de la dirección, siendo responsable de la planificación de la producción, el diseño, el centro técnico y las tecnologías de la información. Dada su trayectoria, está muy implicado en los cambios estructurales de la empresa y se siente orgulloso del concepto que ha desarrollado el equipo. «Todas las herramientas de corte se modelan exactamente tal y como las vemos en la máquina».
Esto resulta especialmente importante para evitar colisiones en el mecanizado de 5 ejes: al diseñar una configuración que refleja la realidad, también se puede simular la cinemática de la máquina. «En la producción de electrodos, también intentamos trabajar de forma totalmente automática utilizando plantillas de fresado y modelos estandarizados». El resultado es una programación altamente eficiente, afirma Cirill Huber.
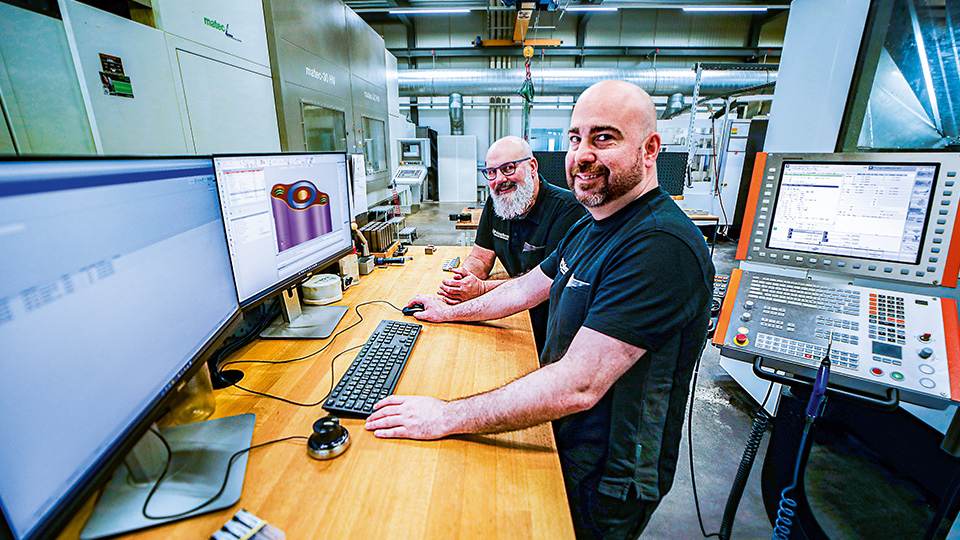
En Primaform, el gemelo digital también define los parámetros del proceso de EDM que posteriormente utilizará el electrodo para mecanizar el acero. Los diseñadores de electrodos especifican información como el material del electrodo, los puntos cero y la altura inicial. La holgura se recupera de nuevo automáticamente, e incluso se sugiere la corriente o la aceleración de los ejes para la EDM por penetración. «Esto permite a nuestros compañeros del departamento de CAM completar la programación de forma muy precisa», explica Stefan Huber.
Estamos en la base de la cadena de producción y siempre bajo presión. Por lo tanto, cuanto más rápido, mejor. ¡Cimatron nos ayuda a conseguirlo!
Integración con el sistema ERP de IKOffice
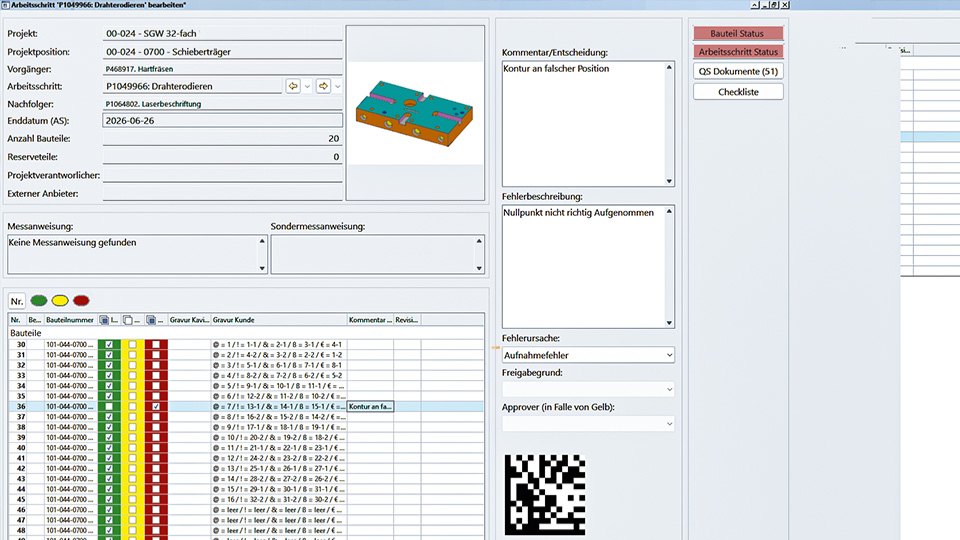
Stefan Huber y su equipo querían que la implantación de Cimatron fuera lo más sólida y totalmente integrada posible, por lo que rápidamente se identificó la necesidad de una gestión de versiones.
Sin embargo, implementar un sistema de gestión de datos de productos independiente de un proveedor externo no era una opción. En la búsqueda de una solución integrada, la empresa seleccionó la aplicación ERP de IKOffice.
«Los desarrolladores se mostraron dispuestos a colaborar con nosotros para crear una solución adaptada a nuestras necesidades», afirma Cirill Huber. La aplicación estaba pensada para conectarse directamente con Cimatron a través de interfaces automatizables, lo que le permitía representar el desarrollo de productos de Primaform e integrarse a la perfección en el entorno integrado de Cimatron.
Se trataba de una oportunidad beneficiosa para ambas partes, que permitía optimizar las carteras de productos de ambas empresas, y que ni los desarrolladores de Cimatron ni los de IKOffice querían dejar pasar.
Finalmente, se implementó con éxito en beneficio también de un tercer ganador: Primaform.
«No hay nada comparable en el mercado dentro de nuestro sector», afirma Cirill Huber, destacando los importantes recursos y la experiencia que Primaform aportó durante el desarrollo. «¡Los futuros clientes de IKOffice y Cimatron también se beneficiarán de ello!»
«Nuestra idea básica era que el diseñador pudiera simplemente ponerse a trabajar», explica Stefan Huber sobre el planteamiento inicial del equipo. «Hoy en día, un diseñador puede utilizar una estructura estándar en Cimatron que ya ha sido personalizada para nosotros y nombrar las piezas como quiera».
Un proyecto CAD creado en IKOffice tiene un archivo Cimatron correspondiente que se transfiere al sistema para su posterior procesamiento.
Por ejemplo, IKOffice crea automáticamente su propia estructura lógica, incluidas subcarpetas, para los numerosos archivos de componentes que forman parte de un ensamblaje. Los usuarios también pueden pasar al nivel de ensamblaje o de proyecto, donde se almacena información como el estado del proyecto o los datos de muestreo.
Se han migrado más de 5.000 trabajos completados desde el sistema anterior, de modo que los empleados de Primaform pueden aprovechar la gran cantidad de datos de la empresa a la hora de planificar proyectos.
«Al fin y al cabo, queremos aprender», afirma Cirill Huber, señalando que se dispone de todos los detalles comerciales, junto con la funcionalidad completa del ERP. «En CAD, actualmente estamos transfiriendo los proyectos según sea necesario y actualizando aspectos como las tolerancias y las marcas para que se adapten de forma coherente a los nuevos flujos de trabajo».
Quedarnos estancados no es una opción. Hacer cosas nuevas continuamente, avanzar y prepararnos para el futuro: esa es nuestra mentalidad. El entusiasmo por el producto y el proceso es esencial para lo que hacemos.
Stefan Huber se muestra entusiasmado al hablar del sistema: «Lo mejor de integrar IKOffice es que podemos abrir componentes directamente en Cimatron desde el sistema ERP y ver siempre la cola de trabajo actual. Todo procede de una única fuente, lo que nos permite planificar por componente en lugar de por trabajo. También significa que podremos seguir digitalizando más procesos en el futuro, ya que hemos desarrollado todos los elementos básicos para ello en nuestra planificación».
La lógica paramétrica del sistema y su base de datos coherente también permiten a los especialistas de Primaform realizar ajustes al reutilizar proyectos similares o implementar cambios de forma estructurada y eficiente. Para Stefan y Cirill Huber, esta repetibilidad a través del gemelo digital es la base para la programación automatizada y para el reconocimiento de patrones y piezas.
El objetivo general, afirman, es, en última instancia, la «fabricación industrial con un tamaño de lote de uno». Si la empresa quiere ir más allá de la fabricación tradicional de herramientas y moldes y seguir siendo competitiva en Europa Central, no hay otra alternativa, afirman Stefan y Cirill Huber.
El plan de trabajo se coordina con el horario de turnos, así como con el control de horarios —incluidos los planes de vacaciones—, de modo que se pueda calcular con precisión la capacidad disponible. Cuando un empleado de Primaform comienza a trabajar, consulta el sistema de control de horarios del personal, ve su cola de trabajo personal y, más tarde, registra allí también los tiempos de trabajo.
«Todo el mundo puede ver lo que tiene que hacer y cuáles son los siguientes procesos, lo que permite que la pieza siga su ruta predefinida digitalmente a lo largo de la empresa —siempre que la planificación sea correcta y nadie se salte pasos—», explica Stefan Huber con una sonrisa de satisfacción.
Su orgullo por el buen funcionamiento del sistema es evidente. «En definitiva, lo que me importa es la pieza que sale al final y el esfuerzo que se dedica a producirla».
Para Huber, considerar el diseño, el CAM o el montaje de forma aislada carece de sentido cuando se busca la optimización. Es más, hay que comprender que una mayor automatización en la programación requiere un cierto esfuerzo adicional en el diseño.
«El objetivo es la fiabilidad operativa y un buen resultado final, tanto en términos de calidad como de rentabilidad. ¡Esta forma de ver las cosas es esencial para mí!».
En cuanto algo ya no tiene que transferirse manualmente, los errores tipográficos y los datos introducidos incorrectamente pasan a ser cosa del pasado. En la fabricación de herramientas, es crucial que un componente pueda ser mecanizado de forma autónoma y sin personal durante la noche, y Cimatron nos ayuda a conseguir la fiabilidad que necesitamos para ello.
Funciones adaptadas a la fabricación de herramientas y moldes
Una ventaja importante de Cimatron, además de su integración CAD/CAM integrada, es que ofrece soluciones y funciones desarrolladas específicamente para los fabricantes de herramientas. Los diseñadores, por ejemplo, tienen acceso a bibliotecas paramétricas, y en Cimatron están disponibles componentes de diversos proveedores que pueden colocarse en un diseño con los cortes correspondientes.
Stefan Huber afirma que esto simplifica enormemente el proceso: «Si colocamos un tornillo, la aplicación utiliza el cuerpo de corte asociado para crear también todos los orificios, avellanados y roscas del diseño». Las tolerancias correctas y la información sobre el ajuste también se muestran mediante un código de colores.
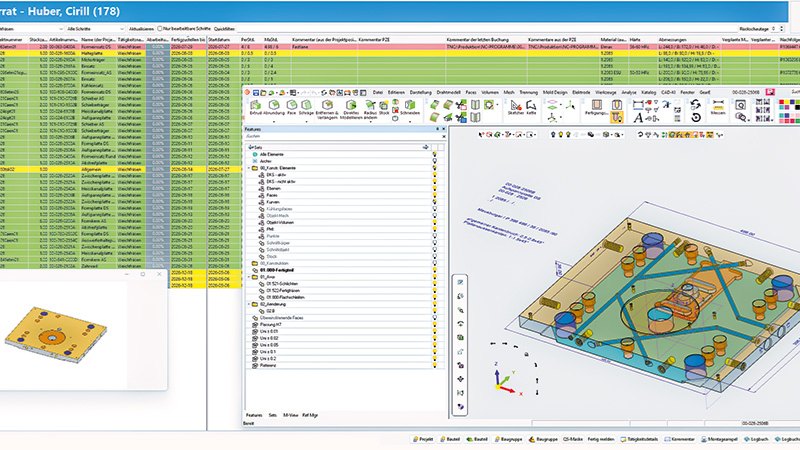
Cimatron también puede determinar fácilmente la posición ideal de los expulsores, así como su longitud de recorte, basándose en el diseño de molde y en los orificios correspondientes a través de las placas.
«¡Todo eso nos facilita mucho el trabajo!», afirma Cirill Huber. En general, Cimatron combina numerosas tareas de diseño que, de otro modo, tendrían que realizarse en muchos pasos individuales.
Stefan Huber señala otro reto que Cimatron ayuda a abordar: los diseños que proporcionan los clientes hoy en día suelen estar menos orientados a la fabricabilidad que en el pasado.
«A menudo tenemos que realizar algunos ajustes relacionados con la fabricación», afirma. Las funciones de ingeniería integradas en el software para los sistemas de entrada y de inyección, así como para el diseño del sistema de refrigeración, facilitan este trabajo.
Nuestro sistema no habría alcanzado el alto nivel que tiene hoy en día sin clientes como Primaform. Los clientes que siempre piensan con varias etapas de antelación son, en última instancia, quienes también impulsan nuestro desarrollo.
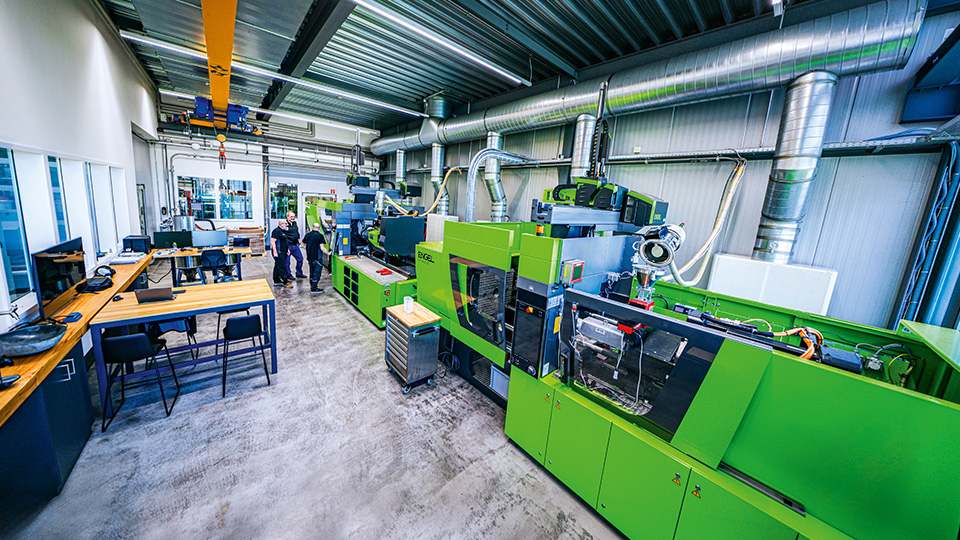
Primaform realiza pruebas de moldes con sus propios utillajes, analiza los utillajes fabricados por otras empresas y produce piezas o componentes de series piloto para ayudar a los clientes con la producción.
«Todas las máquinas están altamente integradas a través de interfaces. Esto significa que también podemos llevar a cabo pruebas virtuales de moldes aquí y visualizar todo el proceso en tiempo real», explica Cirill Huber. «Contamos con cámaras situadas delante y en el interior de las máquinas, y podemos mostrar la interfaz de control en la pantalla, así como la vista del microscopio».
Lo mismo se aplica a la capacidad de Cimatron para diseñar en un entorno híbrido, es decir, utilizando tanto el modelado de superficie como el de sólidos.
«La calidad de los datos es fundamental. De lo contrario, las cosas salen mal cuando se llega a la producción y la fresa sale disparada porque todavía hay un orificio en algún lugar de la geometría. O bien el contorno para la electroerosión por hilo no está cerrado y el hilo se desvía en alguna dirección mientras corta», afirma Stefan Huber.
En el pasado, la empresa dedicaba horas e incluso días a la extracción de electrodos «cuando los datos eran de mala calidad. Pero incluso desde el principio, Cimatron nos ayudó a utilizar su modelo de superficie para depurar todo correctamente».
Excelente asistencia y colaboración
Una ventaja importante para Primaform es el soporte que ofrece Cimatron.
«Nos sentimos escuchados y siempre contamos con asistencia cuando tenemos dudas», afirma Stefan Huber, destacando una ventaja que resulta especialmente valiosa en las operaciones diarias o al trabajar en proyectos tras la formación impartida durante la implementación.
Pero Primaform también plantea continuamente retos a los especialistas de Cimatron.
«Nunca nos conformamos con lo que tenemos», afirma Stefan Huber entre risas. «Siempre estamos pensando en el futuro. En Cimatron hemos encontrado un socio ideal que nos apoya en este camino». El software se desarrolla continuamente y el proveedor responde con flexibilidad a las necesidades de los usuarios. Actualmente, Primaform está intercambiando ideas con los técnicos de Cimatron sobre cómo se podrían simplificar aún más los procesos de diseño en el futuro.
Andreas Sterzenbach, representante comercial de Cimatron para Suiza y gran parte de Baden-Württemberg, destaca que todas las partes implicadas se benefician de esta estrecha colaboración.
«Sin clientes como Primaform, nuestro sistema no habría alcanzado el alto nivel que tiene hoy en día. Los usuarios que siempre van varios pasos por delante son, en última instancia, quienes impulsan nuestro desarrollo, y el resto de usuarios se benefician de ello».
Por encima de los estándares
Stefan Huber vuelve, en última instancia, a lo que define la esencia de la empresa: «Nunca me conformo con lo que hemos logrado y siempre miro hacia adelante, hacia el siguiente objetivo. Sin esa actitud, no estaríamos donde estamos hoy como empresa».
Es precisamente este afán por superar los estándares lo que ha convertido a Primaform, desde su idílica sede en Thun, en un socio muy solicitado a nivel internacional por clientes del sector de la alta tecnología —y lo que sigue impulsando a la empresa hacia adelante.
Stefan y Cirill Huber destacan que Cimatron desempeña un papel importante en la consecución de estos ambiciosos objetivos. «Estamos totalmente convencidos de que el camino que hemos tomado con Cimatron es el correcto», afirma Stefan Huber.
Primaform: datos y cifras
– 65 empleados
– 60 herramientas y moldes fabricados al año
– 7.000 electrodos fabricados al año
– 63 estaciones de trabajo con Cimatron
– 5.000 trabajos migrados tras la implantación de IKOffice
Apreciamos la agilidad de Cimatron, y el hecho de que seamos un cliente cuya opinión se tiene en cuenta allí.